


Hotmelt-klæbende film specificeres ved at låse fem variabler på skrift: polymerkemi, tykkelse og gramvægt med tolerancer, smelte- og aktiveringsvinduerne, bindingsstyrke med testmetoden og rulleformat inklusive foring og emballage. Hver anden linje på et datablad, fra kernediameter til holdbarhed, eksisterer for at beskytte disse fem numre.
En smelteklæbende film er en opløsningsmiddelfri termoplastisk plade, typisk 20 til 150 µm tyk, tør at røre ved ved stuetemperatur og kun aktiveret af varme plus tryk. Intet skal fordampe, og intet skal hærde, så bindingen dannes på få sekunder. Den hastighed er grunden til, at OEM-linjer foretrækker film frem for flydende klæbemiddel, og også hvorfor en løs specifikation svigter stille og roligt frem for højlydt.
De fleste problemer, vi ser på OEM-projekter, er specifikationsfejl, ikke materialefejl: en tegning, der siger "50 µm film" uden gramvægt, et blødgøringsinterval angivet uden en testmetode eller en afskalningsværdi målt på et underlag, som kunden aldrig binder.
Fem numre, der bærer hele specifikationen
Fem tal udfører omkring firs procent af arbejdet: kemi, gramvægt, smeltevindue, aktiveringsvindue og bindingsstyrke med en navngiven metode. Få dem rigtigt, og resten er detaljer; få dem forkerte, og ingen detaljer redder projektet.
- Kemi. EVA, PA, PES eller TPU. Denne ene beslutning fastsætter vedhæftning, temperaturbestandighed, vaskemodstand og omkostninger, og den kan ikke rettes senere ved at ændre tykkelsen.
- Grammatik. Angivet i g/m² med en tolerance, ikke kun i mikrometer. To film med identisk tykkelse kan levere forskellig klæbemasse til bindingslinjen.
- Smelt vindue. Området, som polymeren flyder over, normalt udtrykt som et DSC-topområde snarere end et enkelt smeltepunkt.
- Aktiveringsvindue. Den temperatur, tryk og opholdstid din presse kræver, som skal passe til den maskine, du allerede ejer.
- Bindestyrke. Et tal, et substrat og en metode. "God vedhæftning" er ikke et acceptkriterium.
Tilpas polymeren til substratet og linjetemperaturen
Polymervalg er drevet af tre begrænsninger i denne rækkefølge: substratets varmetolerance, kemiens vedhæftning til substratet og de forhold, den færdige del skal overleve, såsom vask, varme, blødgøringsmigration og fugt. Pris kommer sidst.
| Kemi | Typisk aktiveringsområde | Almindelige OEM-substrater | Pas på |
|---|---|---|---|
| EVA | 70–95 °C | Papir, skum, film, nonwovens, lavtemperatur tekstilbinding | Begrænset varme- og kemikalieresistens; uegnet til varmvask eller bilservice |
| PA (polyamid) | 110-140 °C | Tekstiler, læder, metalindsatser, bilbeklædning, skokomponenter | Har brug for en varmere presse; fugtfølsom ved opbevaring |
| PES (copolyester) | 110–150 °C | Tekstillaminering, fodtøj, bilinteriør, filtreringsmedier | Hydrolyserer ved opbevaring varmt og fugtigt; hold rullerne forseglet |
| TPU | 90-130 °C | Stretchstoffer, membraner, skooverdel, telefoncovers, elastiske kompositmaterialer | Højere omkostninger; klæbning kan komplicere linerfrigivelse |
Temperaturmodstand afgør normalt sagen. En trimdel, der når 80 °C inde i et parkeret køretøj, kan ikke bruge en lavtemperatur-EVA-film, hvor godt den klæber på bænken. Inden for laminering af bilinteriør dominerer PA- og PES-film, fordi de tåler både pressetemperaturen og de efterfølgende år med varme.
Hvis den bundne samling skal strække sig med underlaget, såsom en sportssko-overdel eller en elastisk membran, er en TPU-film normalt svaret, fordi et stift klæbende lag vil revne eller delaminere, når kompositten bøjes.
 TPU hotmelt-klæbende film med bagsidepapirelasticitet Produktintroduktion: Denne TPU-hot-melt-klæbende film med bagsidepapirelasticitet har miljøvenlige klæbende egenskaber, som ikke kun forfølger effektiv b... Se produkt →
Tykkelse, gramvægt og rulleformat: Angiv tolerancer, ikke gennemsnit
Et tykkelsestal uden et tolerancebånd og et rulleformat beskriver en prøve, ikke en købsspecifikation; tolerancerne afgør om rullen kører på din line.
- Grammatik: 60 g/m² ± 5 %, for eksempel. Strammere end ± 5 % kan opnås, men det bør begrundes med bindingslinjen snarere end krævet af vane.
- Tykkelse: 50 µm ± 5 %, målt ved fem punkter på tværs af banen.
- Bredde: 1.520 mm med angivet ensidig tolerance, fordi en bane, der er 3 mm smal, kan efterlade en ulimet kantliste.
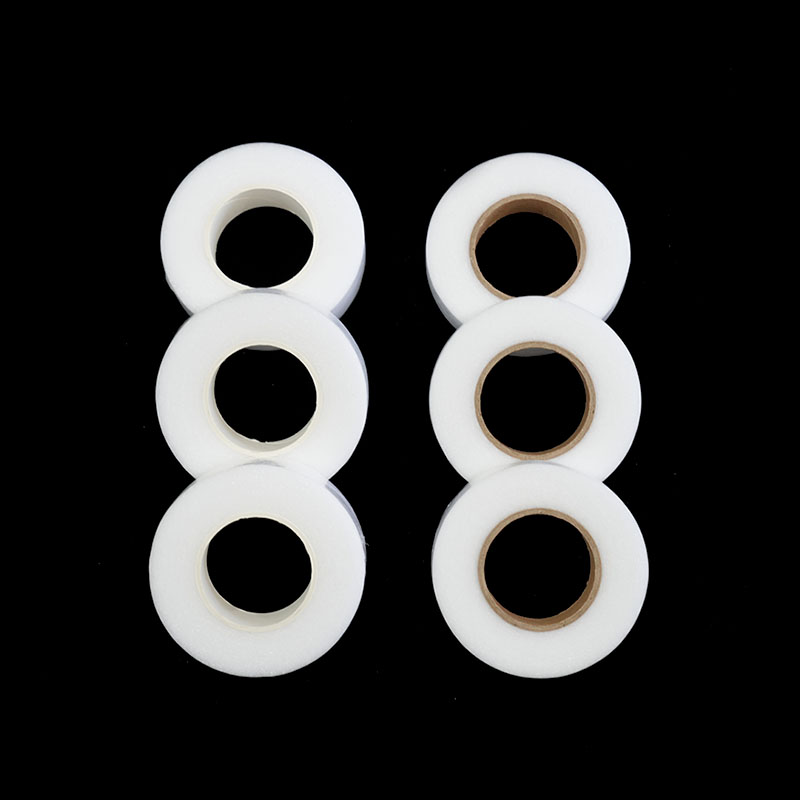
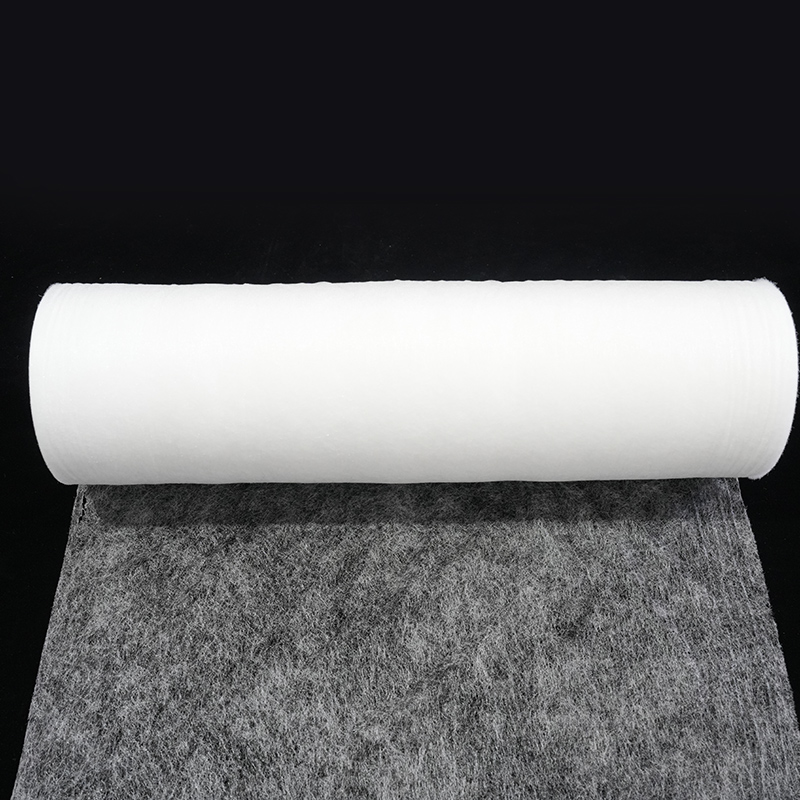
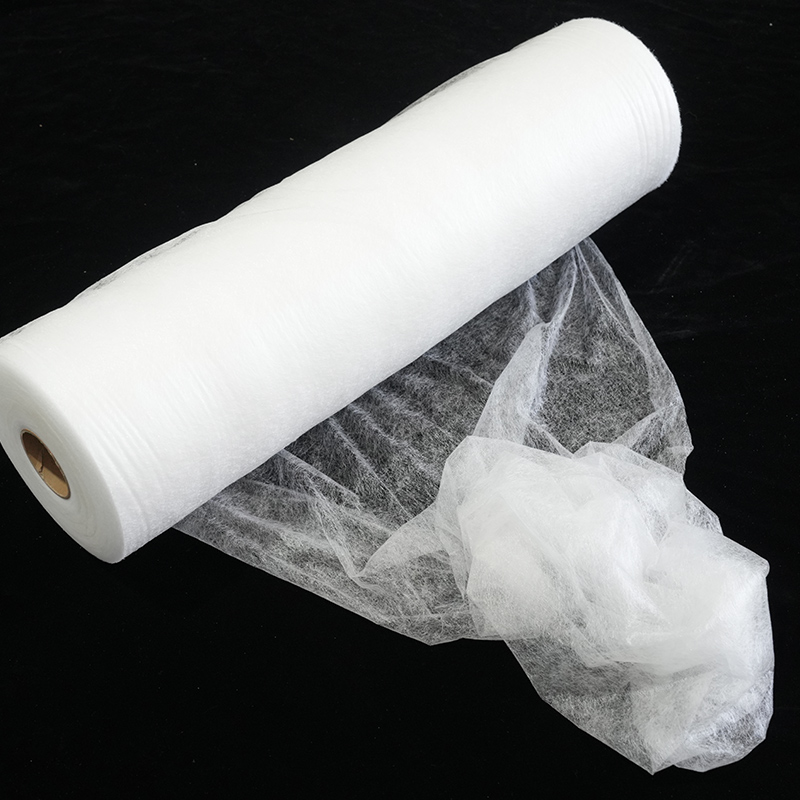
- Rullelængde og kerne: 500 m på en 152 mm kerne, splejsningsfri, med registreret rullediameter.
- Release liner: type, vægt, om den ene eller begge sider er silikoniseret, og den udløserkraft din foderautomat har brug for.
Liner-adfærd fortjener mere opmærksomhed, end den normalt modtager. En liner, der skræller for let, løfter sig, før filmen når nippet; en, der skræller for hårdt, strækker og rynker filmen. En film, der leveres med et kontrolleret bagsidepapir, fjerner denne variabel fra linjen.
 PES hotmelt-klæbende film med bagsidepapir Produktintroduktion: PES hotmelt-klæbende film med bagsidepapir er et miljøvenligt klæbemiddel. Gennem avanceret skrabnings-, belægnings- eller blæsestøbningsproces... Se produkt →
Specifikationsarket: felter, eksempelindtastninger og omkostningerne ved at udelade dem
En filmspecifikation er komplet, når en leverandør kan citere fra den, og en kvalitetsingeniør kan afvise en masse imod den uden at stille et eneste spørgsmål, hvilket betyder, at hvert felt har et tal, en tolerance og en metode.
| Felt | Eksempel på indtastning | Hvad det forhindrer |
|---|---|---|
| Kemi and grade | PES copolyester film, MFI 25 ± 5 g/10 min ved 160 °C / 2,16 kg | Tavs omformulering og driftende flowadfærd |
| Grammatik | 60 g/m² ± 5 % | Udsultede eller oversvømmede bindingslinjer |
| Tykkelse | 50 µm ± 5 %, fem målepunkter | Uenigheder om målemetoden |
| Smelt vindue | DSC-top 115–125 °C | En film, der har brug for mere varme, end pressen kan give |
| Aktiveringsvindue | 135 °C, 3 bar, 15 s, verificeret på din linje | Kolde bindinger skylden på klæbemidlet |
| Bindestyrke | T-skrælning ≥ 8 N/25 mm på referencesubstratet, ASTM D1876 | Argumenter uden en delt reference |
| Format | 1.520 mm bred, 500 m rulle, 152 mm kerne, splejsningsfri | Netbrud og kantspild |
| Opbevaring og holdbarhed | 12 måneder forseglet ved ≤ 25 °C og ≤ 60 % RH | Hydrolyse og blokering på lageret |
| Overholdelse | REACH SVHC-deklaration, RoHS, OEKO-TEX 100 klasse II, hvor det er relevant | Afviste forsendelser og blokerede toldfiler |
| Skift kontrol | Skriftlig meddelelse og genkvalificering før enhver ændring af harpiks eller MFI | Ydelsesforskydning mellem forsendelser |
Testmetoder: Gør resultatet sammenligneligt
Et acceptkriterium er kun brugbart, når det navngiver standarden, substratet, prøvebredden og konditioneringen, fordi et skrælningsnummer uden disse fire fakta ikke kan gengives af nogen anden.
- Skrælstyrke: 180° peel ifølge ASTM D903, eller T-peel ifølge ASTM D1876 for fleksible-til-fleksible laminater.
- Skæring og krybning: statisk forskydning ved driftstemperatur for at forudsige hængende trim og krybende etiketter.
- Termisk adfærd: DSC i henhold til ISO 11357-3 eller ASTM E794 for at bekræfte smeltespidsen og detektere batchdrift.
- Holdbarhed: vaske- og rensecyklusser i henhold til ISO 3175, hvor slutproduktet er et tøj eller en sko.
- Linjeprøve: den samme afskalningstest gentaget ved tre temperaturer og tre dvæletider, hvilket frembringer, at procesvindueproduktionen faktisk vil køre.
Seks specifikationsfejl, der dukker op senere, når produktionen stopper
Stopper sporet tilbage til film begynder normalt som manglende klausuler snarere end defekte ruller.
- Angiver kun tykkelse. To leverandører kan både opfylde 50 µm og stadig levere forskellig klæbemasse pr. kvadratmeter.
- Kopiering af en konkurrents datablad. Disse værdier blev målt på et andet substrat og en anden presse.
- Ignorerer den presse, du allerede ejer. Hvis filmen skal have 150 °C og linjen topper ud ved 120 °C, er specifikationen død på papiret.
- Overlader foringen til tilfældighederne. Automatiske foderautomater er langt mindre tilgivende end manuel oplægning.
- Godkendelse af en enkelt prøve. Et godt rulle siger lidt om den tiende, og den samme disciplin betyder noget, når man integrerer film med automatiserede produktionslinjer, hvor opholdstid og nip-tryk ikke længere kan justeres i hånden.
- Ingen ændringskontrol. En ny harpiksleverandør kan ændre smelteflowindekset uden at ændre overskriften på databladet.
Fra prøverulle til produktionsudgivelse
Godkend et procesvindue, ikke en enkelt rulle: kør forsøget ved tre temperaturer og tre opholdstider og optag afskalningsresultatet på hvert punkt, så produktionen har et kort i stedet for et gæt.
- Prøverulle: 50 til 100 m er normalt nok til opsætning, driftstab og laboratorietest.
- Første artikel: verificere gramvægt, tykkelse, bredde, frigørelseskraft og skrælningsstyrke i forhold til specifikationen før den første produktionsordre.
- Retentionsprøver: Hold en meter af hvert parti, forseglet, i holdbarhedsperioden.
- Analysecertifikat: parti, med målte værdier i stedet for en simpel "overensstemmende".
- Genkvalifikationsudløser: harpiksændring, MFI-ændring, højere linjehastighed, nyt substratbatch.
Ofte stillede spørgsmål
Hvilken tykkelse af smeltelimfilm skal jeg angive til OEM-produktion?
Start fra bindingslinjen i stedet for kataloget: 25 til 50 µm passer til glatte, velafstemte underlag, mens 75 til 150 µm bruges, hvor en overflade er ru, porøs eller skal udfyldes. Bekræft derefter gramvægten, for det styrer klæbemassen i fugen.
Skal jeg bruge en release liner på filmen?
Kun hvis filmen ellers ville blokere på rullen, eller hvis din proces fremfører film automatisk. Liner-fri film er billigere og fungerer godt til manuel oplægning med øjeblikkelig brug, mens et kontrolleret bagsidepapir er mere sikkert til automatisk fremføring og til film, der opbevares i flere måneder.
Hvordan sætter jeg et acceptkriterium for bindingsstyrke?
Bind filmen til det nøjagtige produktionssubstrat ved produktionsindstillinger, test den med en navngiven metode, såsom ASTM D1876, og indstil minimum fra det laveste resultat på mindst fem prøver fordelt på tre partier. En enkelt bænkprøve er ikke grundlag for en købsspecifikation.
Kan én film dække flere forskellige produkter?
Nogle gange, men kun når underlag, presseindstillinger og krav til holdbarhed overlapper hinanden. En PES-film, der laminerer bilbeklædning, passer sjældent til en lavtemperaturskumbinding, og at tvinge én kvalitet på tværs af begge giver normalt et kompromis, der mislykkes i én applikation.
Hvad får film til at fejle på en linje, der tidligere kørte uden problemer?
Normalt en ændring andre steder i processen: langsommere linjehastighed, en koldere plade, et tykkere underlag eller et nyt materialeparti. Film er følsom over for opholdstid og tryk, så når processen skifter, skal procesvinduet genverificeres i stedet for at antages.
En brugbar filmspecifikation er kort: fem tal, en toleranceblok, en testmetode for hvert krav og en ændringskontrolklausul. Skriv det før den første prøverulle, gennemgå det med leverandørens tekniske team, og frys det, når produktionen er stabil, så enhver fremtidig afvigelse bliver synlig med det samme i stedet for at dukke op som en delamineringsklage seks måneder senere.


Kontakt os