


En bundet jakkeskal, der består en 20 °C peel-test i laboratoriet, kan stadig boble langs kraven efter fem hjemmevaske. På de fleste fabrikker får denne fejl skylden på lamineringsmaskinen, operatøren eller stofleverandøren. Det er næsten altid en kemibeslutning, der tages for tidligt, alene på baggrund af ansigtsstoffet.
Det korte svar: vælg en smelteklæber til tekstillaminering ved at arbejde gennem fem input i en fast rækkefølge - det andet substrat, klæbemiddelformen din linje faktisk kan køre, limningsvinduet, stoffet kan overleve, den hårdeste tilstand, det færdige laminat vil møde, og de data, leverandøren kan bevise. Når disse fem står på linje, overgår en mellempriskvalitet normalt et premium klæbemiddel påført den forkerte overflade.
Disse fem input er:
- Substrat par — hvad stoffet limes til, og om denne overflade er coatet, lamineret eller behandlet.
- Klæbende form — film, bane, pulver eller granulat, valgt til at passe til påføringsmetoden på din linje.
- Limning vindue — den temperatur, tryk og opholdstid dit stof kan tåle uden at beskadige.
- Slutbrugsbetingelser — vaskecyklusser, kemisk rensning, varmeældning, fugtighed og mekanisk bøjning.
- Verificerbare data — smelteflowhastighed, aktiveringsvindue, tillægsvægt og vasketestresultater, ikke verbale forsikringer.
Hvad er en smeltelim til tekstillaminering egentlig
En smelteklæber til tekstillaminering er en 100 procent fast, opløsningsmiddelfri termoplastisk polymer, der leveres som en film, bane, pulver eller granulat, som smelter under varme og tryk, fugter begge overflader og størkner igen ved afkøling for at danne bindingen. Der er intet vand eller opløsningsmiddel til at tørre af, så bindingen dannes på sekunder i stedet for timer.
Tekstiler er et krævende underlag for denne klæbemiddelklasse, fordi fire krav trækker mod hinanden. Bindingen skal holde gennem gentagne vask, men klæbemidlet skal forblive blødt nok til, at laminatet bevarer sin drapering. Den skal overleve varme, men elastan, tynd strik og PU-membraner kan blive beskadiget af de temperaturer, som mange klæbemidler har brug for. Det skal binde pålideligt, men på en 60 g/m² foring er selv nogle få gram pr. kvadratmeter ekstra klæbemiddel synligt som et stift plaster.
Den spænding er grunden til, at det samme klæbemiddel sjældent passer til to forskellige tekstilopgaver, og hvorfor udvælgelsen skal starte med kemi frem for med pris eller tilgængelighed.
Start med kemi: EVA, PA, PES eller TPU
Kemi, ikke prisen, sætter ydeevneloftet for en tekstillamineringsbinding. De fire polymerfamilier, der oftest anvendes, adskiller sig langt mere i vaskemodstand, håndfølelse og aktiveringstemperatur, end de gør i pris.
| Kemi | Aktiveringsområde | Håndfølelse | Vask og varmebestandighed | Typiske tekstilopgaver |
|---|---|---|---|---|
| EVA | 70–95 °C | Blød, let voksagtig | Moderat; normalt begrænset til lavtemperaturvaske | Nonwovens, skum til stof, midlertidig hæftning, billige mellemfor |
| PA (polyamid) | 110-140 °C | Tør og fleksibel | Godt, inklusive rensecyklusser | Ydertøjsskaller, coatede stoffer, lædervarer, fodtøj |
| PES (copolyester) | 110–150 °C | Sprød til moderat blød | Meget gode, især hydrolyse-resistente kvaliteter | Skjortemellemfor, tekniske tekstiler, filtreringsmedier, emballage |
| TPU | 100-130 °C | Blød, elastisk, restituerer godt | Godt; forbliver fleksibel ved lav temperatur | Stretchstoffer, membraner, elastiske trim, sportstøj |
Hvis det færdige produkt vil blive vasket ofte, skal du begynde med PES eller PA i stedet for EVA. Hvis laminatet skal strække sig og komme sig med beklædningen, skal du begynde med TPU. EVA fortjener sin plads, hvor bindingen er let, processen kører køligt, og prisen pr. kvadratmeter betyder mere end vaskens holdbarhed.
Trin 1: Definer bindingsparret, ikke kun ansigtsstoffet
Det andet substrat - skum, membran, strik, belægning eller film - bestemmer kemien oftere end det synlige stof gør. En nylonskal bundet til en tynd trikot opfører sig helt anderledes end den samme skal bundet til et 3 mm PU-skum, selvom ansigtsstoffet er identisk.
- Nylon eller polyester til spandex: bindingen skal strække sig uden at revne klæbelaget, så en blød, elastisk kvalitet er påkrævet.
- Ansigtsstof til PU- eller TPU-membran: hold aktiveringstemperaturen lav nok til at beskytte membranen, og kontroller for blødgøringsmigration.
- Vævet skal til skum: Forvent en tykkere bindingslinje og en højere tillægsvægt for at bygge bro over skumoverfladen.
- Coated eller vandafvisende stof til alt: overfladeenergien falder kraftigt, og smelten kan overhovedet nægte at blive våd.
- Læder eller coated split til foring: kemisk modstand betyder normalt mere end modstandsdygtighed over for hjemmevask.
Vandafvisende og coatede overflader er den mest almindelige kilde til "no bond"-klager. I praksis løser en PA-grad med bedre befugtningsadfærd, påført efter en let corona- eller plasmabehandling, flere af disse tilfælde end blot at hæve temperaturen. Du kan se det bredere sæt af nedstrøms bindingspar på tekstilstoflamineringsapplikationer side.
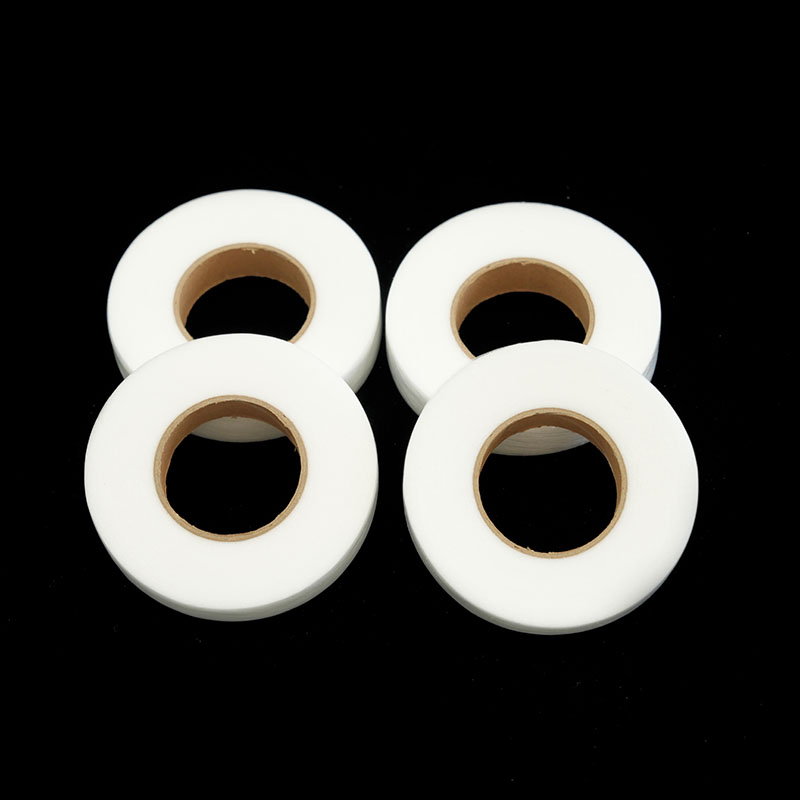 PA Hot Melt Adhesive Web Producenter Konventionel skæreskive PA hotmelt klæbende bane Produktintroduktion: Konventionel skæreskive PA hotmelt klæbende bane er en varmsmeltende klæbende materialefremstilling... Se produkt →
Trin 2: Tilpas klæbeformen til lamineringsmetoden
Vælg den form, din linje kan køre, før du vælger karakteren, fordi formen bestemmer dækning, åndbarhed og hvor meget proceskontrol, du har brug for. En film og et pulver af den samme polymer er ikke udskiftelige i produktionen.
| Form | Typisk påføringsmetode | Tillægsvægt | Hvor den vinder |
|---|---|---|---|
| Hotmelt film, med eller uden slippapir | Flatbed-presse, kontinuerlig kalander, rullelaminator | 20–200 g/m² | Fuld overflade limning, ensartet tykkelse, enkel proceskontrol |
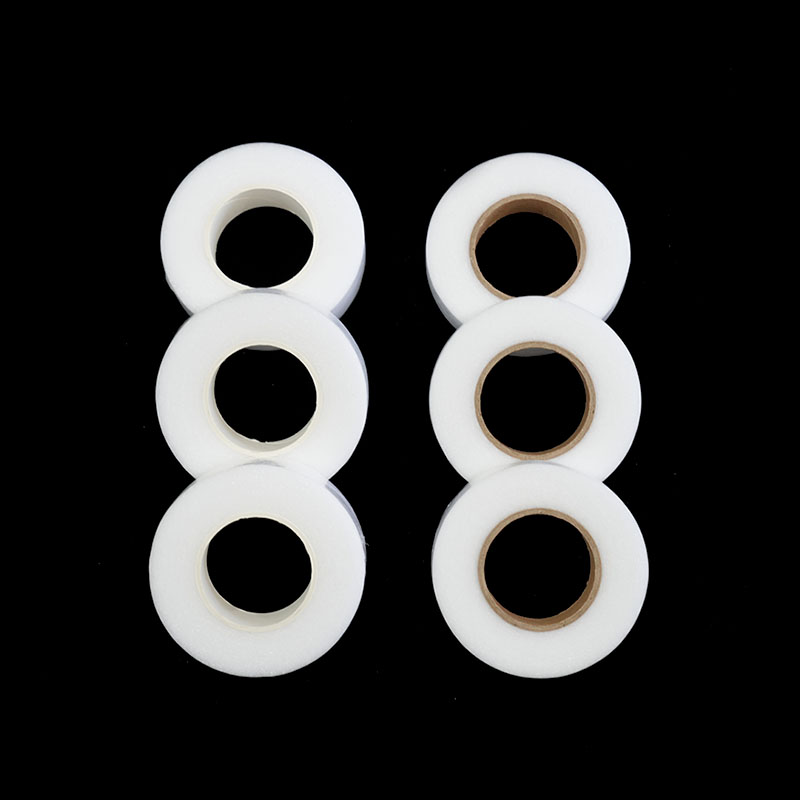
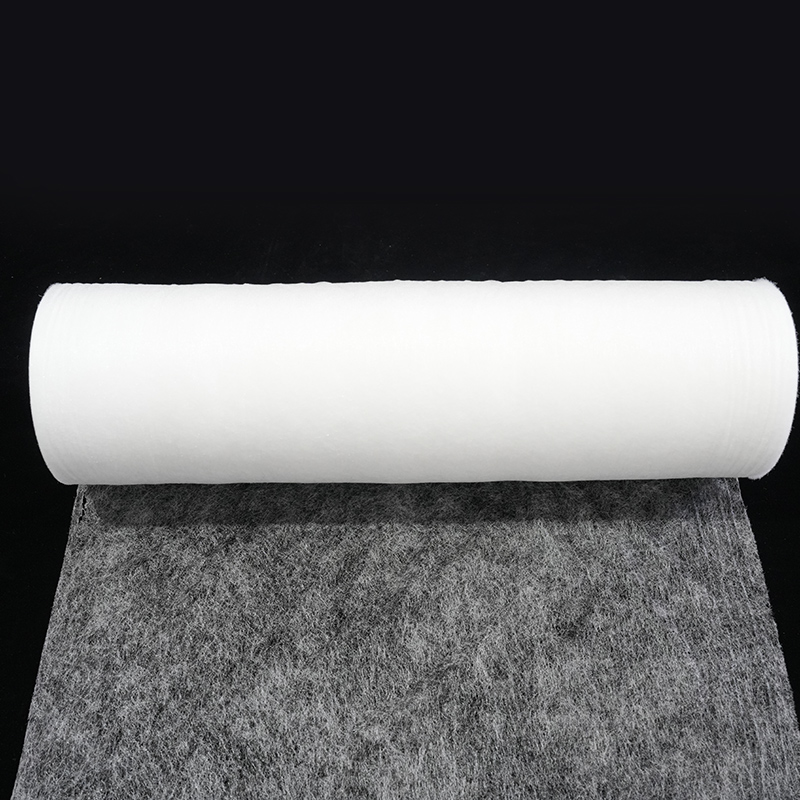
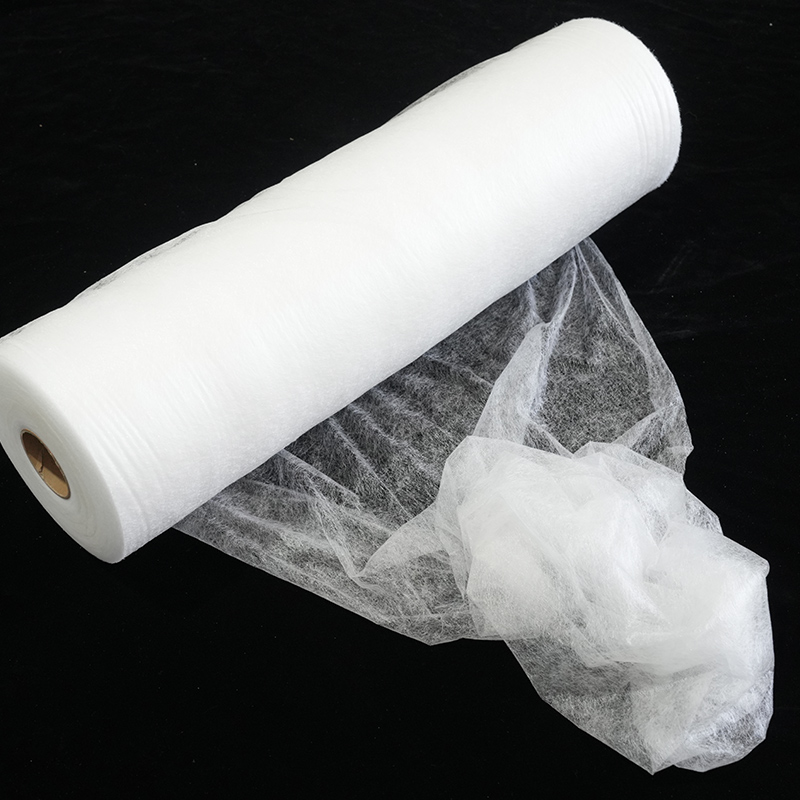
| Hotmelt væv (mesh) | Kalender, varmluftovn, fladpresse | 8-60 g/m² | Åndbare laminater, blød håndfølelse, lav add-on, punktbinding |
| Hotmelt pulver | Scatter-belægning, pulver-dot print | 8-30 g/m² | Ingen synlig limlinje, høj åndbarhed, interlining-produktion |
| Granulat og pellets | Ekstrusionsbelægning, dyse og prikpåføring | Procesafhængig | Høje linjehastigheder, strukturerede prikmønstre |
Scatter-coated pulver er det sædvanlige svar, når kunden ikke kan se eller mærke nogen klæbende streg, og når laminatet stadig skal ånde efter limning. En copolyesterkvalitet er ofte det sikreste udgangspunkt for vasket mellemfor, fordi det kombinerer lavt add-on med stærk hydrolyseresistens.
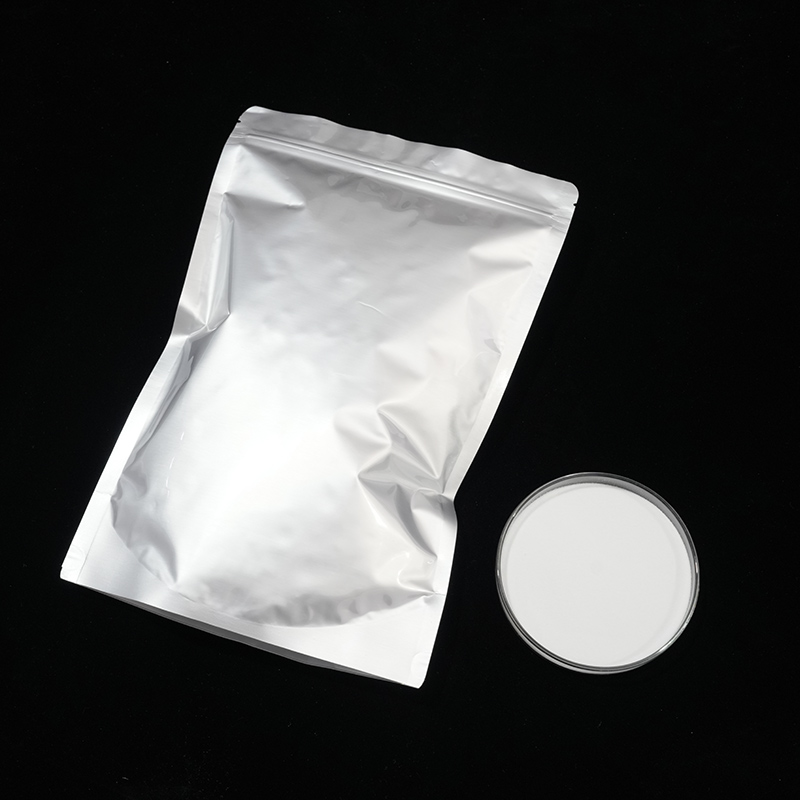
 PES Hotmelt klæbepulver Produktintroduktion: PES hotmelt klæbemiddelpulver er en ny type polymer miljøvenlig hotmelt klæbemiddel fremstillet gennem polymerisationsreaktion. Som en p... Se produkt →
Trin 3: Sæt bindingsvinduet omkring stoffet, ikke klæbemidlet
Klæbemidlet skal nå sit aktiveringsvindue med den kortest mulige eksponering af stoffet for varme. Hæv kun temperaturen, indtil bindingen er færdig, og stop derefter - ekstra varme køber ingenting og beskadiger elastan, membraner og overfladefinish.
- Hold elastanblandinger og PU-membraner under ca. 140 °C, hvor end klæbekvaliteten tillader det.
- Typiske flatbed-indstillinger til binding af væv sidder ved 0,2–0,4 MPa (2–4 bar) med 8–20 sekunders pause, justeret for stofvægt.
- Urrulle-skivetolerance: En variation på mere end ±5 °C over arbejdsbredden giver en svag kant og en overlimet kant.
- Øg linjehastigheden, før du øger temperaturen, når output skal stige, og kontroller derefter skrælningsstyrken igen.
Hvor stoffet er varmefølsomt, men bindingen stadig skal strækkes, giver en tynd elastisk film med slippapir mere kontrol end en tung bane, fordi sliplaget lader dig håndtere og placere klæberen uden forklæbning.
 TPU hotmelt-klæbende film med bagsidepapirelasticitet Produktintroduktion: Denne TPU-hot-melt-klæbende film med bagsidepapirelasticitet har miljøvenlige klæbende egenskaber, som ikke kun forfølger effektiv b... Se produkt →
Trin 4: Test under slutbrugsbetingelser, ikke kun stuetemperatur
Rumtemperaturskrælningsdata er et screeningsværktøj, ikke bevis. En kvalitet, der når 8 N/25 mm på bænken og 1 N/25 mm efter tre vaske har fejlet, og kun vask vil afsløre det.
- T-peel-tests (for eksempel ISO 11339 eller ASTM D1876) ved 23 °C som udgangspunkt.
- Gentag skrælningstesten efter fem hjemmevaske ved 40 °C plus tørretumbler, hvilket er det realistiske værste tilfælde for tøj.
- Tilføj en 60 °C industriel vask til arbejdstøj, uniformer og lejetekstiler.
- Kør tre rensecyklusser, hvor tøjet eller tilbehøret bliver renset.
- Tilføj varmeældning - almindeligvis 24 timer ved 70 °C - til bilinteriør og enhver komponent, der udsættes for sollys.
- Tilføj en fugtigheds- eller hydrolysekontrol for tropisk forsendelse og opbevaring.
Hvis resultaterne varierer mellem kørsler på de samme indstillinger, er årsagen normalt proces snarere end polymer; den faktorer, der påvirker bindingsstyrken er værd at gennemgå, inden du skifter karakter.
Trin 5: Bed om data, før du spørger om pris
En leverandør, der ikke kan sende et datablad med smelteflowhastighed, aktiveringsvindue og vasketestresultater, vil koste mere i prøvekørsler end enhver prisforskel på fakturaen. Anmod om følgende, før du forpligter dig til en masseordre:
- Smelteflowhastighed eller viskositet ved en angivet temperatur, så du kan forudsige flow ved din linjehastighed.
- Minimum og maksimum aktiveringstemperatur med anbefalet opholdstid.
- Tillægsvægtområde med skrælningsstyrke målt i hver ende af dette område.
- Skrælstyrke før og efter vask, med vaskecyklussen beskrevet i detaljer.
- Rulle- eller arkdimensioner, tykkelsestolerance og specifikation for frigivelsespapir.
- Overholdelsesdokumenter for destinationsmarkedet, plus holdbarhed og opbevaringsbetingelser.
Almindelige tekstillamineringsfejl og deres grundlæggende årsager
De fleste lamineringsproblemer falder ind i fem gentagelige mønstre, og hver af dem peger tilbage på en beslutning, der er truffet på udvælgelsesstadiet i stedet for på maskinen.
| Fejl | Normal årsag | Korrigerende handling |
|---|---|---|
| Delaminering efter et par vaske | Kemi med lav vaskemodstand brugt på et vasket produkt | Flyt til en PES- eller PA-klasse, og test derefter igen efter fem vaske |
| Stiv, boardy håndfølelse | Overdreven tillægsvægt eller film i fuld overflade, hvor en bane ville fungere | Reducer tillægsvægten; skifte til en web- eller pulverform |
| Klæbende gennemstrømning til ansigtet | Viskositet for lav eller rulletryk for højt | Vælg en højere viskositetskvalitet og sænk trykket |
| Ingen binding på belagt eller vandafvisende stof | Overfladeenergien er for lav til, at smelten bliver våd | Tilføj corona- eller plasmabehandling, eller vælg en kvalitet med bedre befugtning |
| Røg, lugt og ustabil binding | Temperaturoverskridelse i smeltetanken, ovnen eller rullen | Spænd temperaturstyringen og kontroller dvælen igen mod linjehastigheden |
Ofte stillede spørgsmål
Hvad er den bedste smeltelim til tekstillaminering?
Der er ikke en enkelt bedste karakter. PES og PA er de stærkeste generelle valg for vaskede eller rensede tekstiler, mens TPU er det bedste udgangspunkt, hvor end laminatet skal strække og restituere. Det rigtige svar er den karakter, der matcher dit substratpar, dit limningsvindue og dine slutbrugsbetingelser.
Kan EVA-smeltelim bruges til tekstillaminering?
Ja, og det er ofte den mest økonomiske mulighed for nonwovens, skum-til-stof-binding og midlertidig hæftning. Dens begrænsning er holdbarhed: EVA-bindinger passer sædvanligvis til lavtemperaturvaske og lette produkter frem for ofte vaskede beklædningsgenstande.
Hvor meget klæbemiddel har et tekstillaminat brug for?
Nok til at danne en kontinuerlig bindingslinje ved stresspunkterne og ikke mere. Baner løber normalt ved 8-60 g/m² og pulvere ved 8-30 g/m², mens film på fuld overflade starter omkring 20 g/m². Forøgelse af tillægsvægten øger skrælningsstyrken op til et punkt og øger derefter hovedsageligt stivhed og omkostninger.
Hvorfor svigter et lamineret tekstil efter vask?
Tre årsager dominerer: en klæbende kemi med utilstrækkelig vaskemodstand, vand, der trænger ind i bindingslinjen gennem en åben kant, og mekanisk bøjning, der trætter en binding, der allerede er svækket af varme eller rengøringsmiddel. Korrekt kemi og en ordentligt lukket kant løser de fleste tilfælde.
Kan smelteklæbestoffer binde coatede eller vandafvisende stoffer?
Det kan de, men overfladen har som regel brug for hjælp. Vandafvisende finish og belægninger sænker overfladeenergien, så smelten ikke kan blive våd. Corona- eller plasmabehandling, en lavere linjehastighed for at forlænge befugtningstiden eller en polyamidkvalitet med bedre befugtningsadfærd vil normalt genoprette en pålidelig binding.
At vælge en smelteklæber til tekstillaminering handler om at filtrere kandidater gennem fem spørgsmål i rækkefølge: hvad er det andet substrat, hvilken form kan linjen køre, hvilken varme kan stoffet overleve, hvilke betingelser vil det færdige produkt opfylde, og hvilke testdata kan leverandøren vise. Besvar dem, før prisen kommer ind i samtalen, og prøvefasen holder op med at være en gætteleg. Send dit substratpar, tilføjelsesmål og vaskekrav til en leverandør, som vil bekræfte dem i forhold til målte værdier — det enkelte trin forhindrer de fleste af de fejl, der er beskrevet ovenfor.


Kontakt os