


Smeltlim til træbearbejdning er en termoplast med 100 % fast stof: du opvarmer den, indtil den flyder, presser den mellem to træoverflader og lader den køle af, indtil den størkner igen. Intet skal fordampe, så en håndteringsstyrkebinding dannes på få sekunder i stedet for de tyve til tres minutter, en PVA- eller urea-formaldehydlim har brug for under klemmetryk.
Det korte svar, før detaljen: til indendørs møbler, kantbånd og finer på varmefølsomme underlag er en EVA-baseret hot melt normalt det billigste produkt, der gør arbejdet ordentligt. Flyt til et PA-baseret produkt, når den bundne del skal overleve omkring 70-100 °C i drift. Vælg en PES- eller TPU-film eller -bane, når bindingslinjen skal være tynd, ensartet og tør, som den skal på finer, laminat, honeycomb-paneler og profilomviklede profiler.
Det følgende er, hvordan polymerfamilierne adskiller sig, hvor hver enkelt hører hjemme på en træbearbejdningslinje, hvilke procesindstillinger der bestemmer, om bindingen holder, og hvordan man diagnosticerer de fejl, der rent faktisk viser sig på butiksgulvet.
Hvad smelteklæber til træbearbejdning egentlig er
Inden for træbearbejdning er smelteklæbemiddel ikke ét produkt, men en familie defineret af, hvordan det leveres, som en smeltet perle, en belagt film eller en nonwoven bane.
Alle tre deler den samme fysik. Polymeren er fast ved stuetemperatur, blødgør til en klæbrig væske ved dets blødgøringspunkt, befugter træoverfladen under let tryk og vender tilbage til et fast stof, når det afkøles. Fordi processen er rent fysisk, forbliver bindingen genåbnelig med varme, hvilket er praktisk til genplacering af finer og til reparationsarbejde, men det betyder også, at samlingen vil krybe, hvis den konstant holdes over sit blødgøringsinterval.
Granulat og perler går i en smeltepistol eller en kantbåndmaskine, hvor klæbemidlet smeltes i et reservoir og påføres som en perle eller et tyndt rullebelagt lag. Film og væv ankommer som præformede plader, der lægges mellem de to substrater og aktiveres i en membranpresse, en rullelaminator eller en opvarmet pladepresse. Denne forskel er kommerciel såvel som teknisk: Smeltet påføring er hurtig og billig til møbelmontering, mens film og væv leverer en kontrolleret, ensartet pelsvægt, som en perleapplikator simpelthen ikke kan matche.
En grænse fortjener at blive angivet klart. Hot melts er fremragende til kantbånd, laminering, finering og ikke-strukturel montering. De er ikke en erstatning for et strukturelt klæbemiddel i en bærende samling, hvor en stiv tværbindende lim eller en mekanisk fastgørelse er det rigtige svar.
Hot Melt sammenlignet med PVA, Epoxy og Urea-Formaldehyd
Den ærlige sammenligning er kort: Hotmelt vinder på linjehastighed og tør-procesrenlighed, PVA vinder på pris pr. samling, hvor klemmetiden er overkommelig, og epoxy eller urea-formaldehyd vinder, hvor struktur og fugtbestandighed dominerer.
Butikker skifter sjældent lim af en enkelt grund. Beslutningen kommer normalt til, hvor hurtigt dele skal bevæge sig, hvor meget gulvplads klemmerne bruger, og hvad det færdige stykke vil blive udsat for i løbet af sin levetid.
| Ejendom | Hotmelt (EVA / PA) | PVA | Epoxy | Urinstof-formaldehyd |
|---|---|---|---|---|
| Indstil eller tryk på tid | 5-60 sekunder | 20-60 minutter fastspændt | 1-24 timer | 15-45 minutter |
| Transportør | 100 % faste stoffer, fri for opløsningsmidler | Vandbaseret | Todelt, opløsningsmiddelfri | Vandbaseret |
| Fastspænding | Tryk kun, slip derefter | Klemmer eller presser | Klemmer, lang kur | Presse, højt spændetryk |
| Varmemodstand | EVA op til omkring 60 °C, PA over 100 °C | Lav | Høj | Moderat til høj |
| Udfyldning af huller | Stakkels, har brug for kontakt | Moderat | Godt | Dårlig |
| Fugt og udendørs brug | Dårlig unless a specific grade is chosen | Dårlig | Godt | Moderat |
| Typisk træbearbejdningsrolle | Kantbånd, finering, laminering, hurtig montering | Dyvler, skabssamling | Reparation, udvendig, strukturel | Panelprodukter, indvendige døre |
Valg af kemi: EVA, PA, PES og TPU
Kemi, ikke mærke, bestemmer, hvordan en hotmelt opfører sig på en træbearbejdningslinje: EVA for omkostninger og en lav aktiveringstemperatur, PA for varme- og krybemodstand, PES for tynde tørre film med god termisk ydeevne og TPU for elasticitet på buede eller fleksible laminater.
Fire polymerfamilier dækker næsten alle træbearbejdningsapplikationer, og hver af dem har et temperaturvindue, som ikke bør ignoreres, når du skriver procesarket.
| Polymer | Blødgøringsområde | Styrke | Typisk træbearbejdning | Hovedbegrænsning |
|---|---|---|---|---|
| EVA | Ca. 70-95 °C | Moderat | Kantbånd, membranlaminering, generalforsamling | Kryber over ca. 60 °C i vedvarende drift |
| PA | Ca. 110-140 °C | Høj | Kantbånd til køkkener og varme omgivelser, møbler med forhøjet driftstemperatur | Højer application temperature can scorch thin veneer on long dwell |
| PES | Ca. 110-130 °C | Høj | Finer- og panelfilm, limning til skum og tekstiler i møbler | Kræver konstant tryk og flade, rene overflader |
| TPU | Ca. 90-120 °C | Høj, flexible | Buede laminater, elastiske film, fleksible underlag | Fugtfølsom, kræver tør opbevaring |
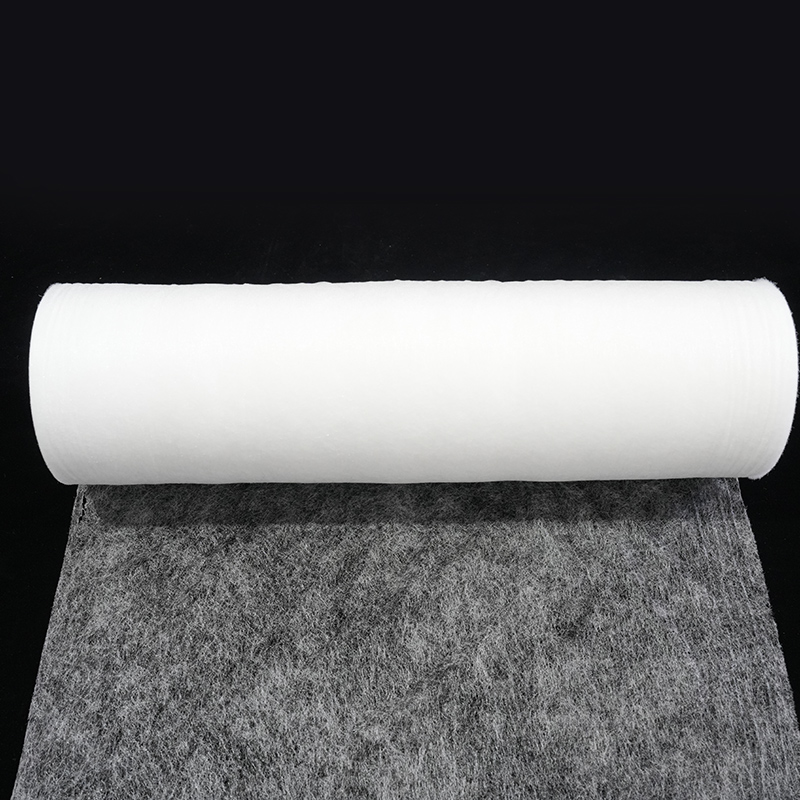
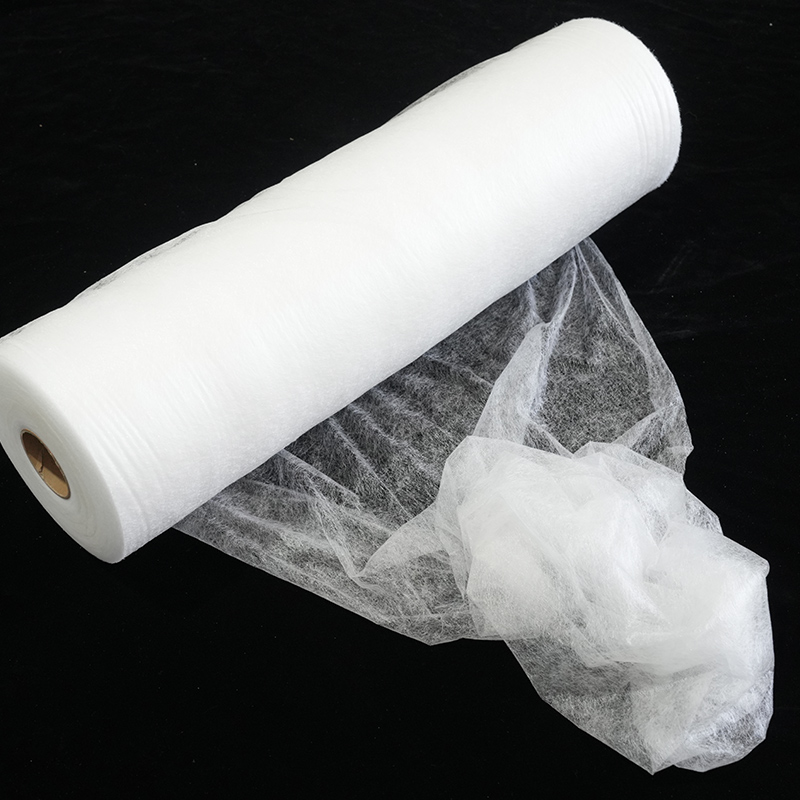
Hvis din linje kører med varmefølsomme finer, dekorativt papir eller tynde laminater, er en lavtemperatur EVA-bane, der leveres som en hel moderrulle og slids til din arbejdsbredde, normalt det mest økonomiske udgangspunkt, fordi det lader dig laminere under den temperatur, hvor overfladematerialet misfarves eller krøller.
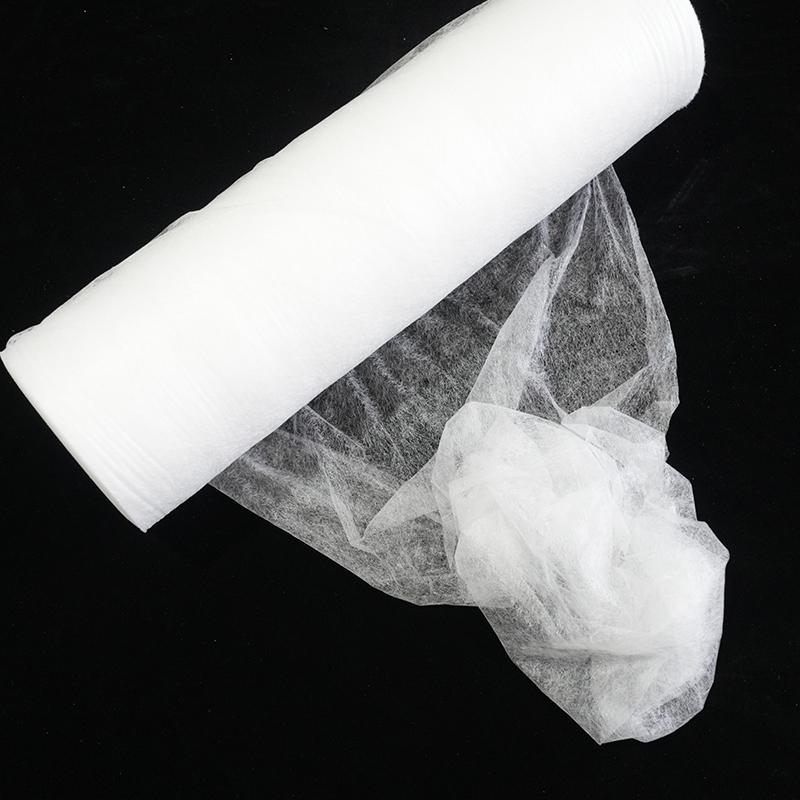 Lavtemperatur EVA Hot Melt Adhesive Web Mother Roll Mother-roll EVA hot-melt klæbevæv designet til lavtemperaturlimning af varmefølsomme finer, dekorative papirer og tynde laminater på kontinuerlige lamineringslinjer. Se produkt →
Hvor smeltelim passer i en træbearbejdningsbutik
Smeltlim vinder sin plads i fem træbearbejdningsoperationer: kantbånd, flad laminering og finering, profilindpakning, hurtig undersamling og reparation eller ombearbejdning.
- Kantbånd. Dette er den højeste mængde brug. Båndet og panelkanten er forbundet med en smeltet perle eller et præcoatet lag, og delen kan trimmes og skrabes umiddelbart efter trykvalsen, uden spændestation imellem.
- Flad laminering og finering. En film eller bane lægges mellem panelet og fineren, dekorativt papir eller folie, der derefter aktiveres under varme og tryk i en membranpresse eller en rullelaminator. Den tørre bindingslinje betyder, at der ikke drives vand ind i fineren, så overfladen ikke svulmer eller telegraferer korn.
- Profilindpakning. Film og væv tilpasser sig til buede MDF- og aluminiumsprofiler, når de opvarmes, hvilket passer til møbelkomponenter, som en flad presse ikke kan nå.
- Hurtig undermontering. Dyvler, geringer og rammer kan håndteres på få sekunder, hvilket forkorter den tid, en slagtekrop optager en jig og reducerer igangværende arbejde.
- Reparation og omarbejde. Fordi polymeren er termoplastisk, kan en løftet kant eller en genplaceret finerlap genaktiveres med et varmt strygejern i stedet for at kasseres.
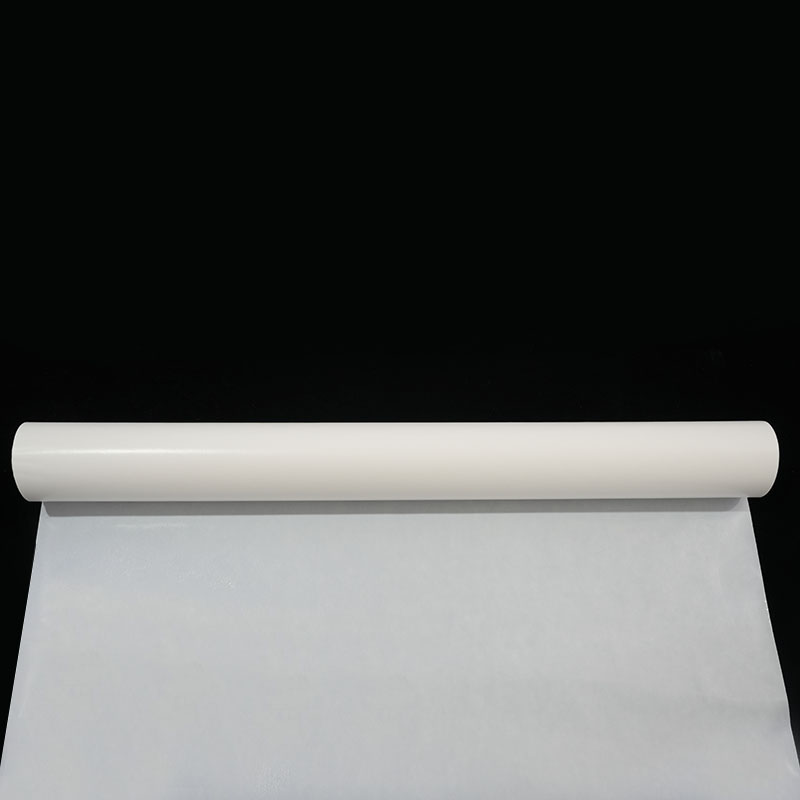
Til finer og flad laminering er en PES-film med bagsidepapir et praktisk valg: Papirholderen forhindrer filmen i at blokere på rullen, og filmen smelter hurtigt ved forhøjet pressetemperatur for at give en ren, tynd, opløsningsmiddelfri dobbeltsidet binding på træbaserede paneler.
 PES Hot Melt selvklæbende film med bagsidepapir Bagsidepapir PES-film til finer og flad laminering, der giver ren, tynd, opløsningsmiddelfri dobbeltsidet limning på træbaserede paneler, når de presses ved forhøjet temperatur. Se produkt →
Procesindstillinger, der bestemmer obligationskvaliteten
Vedhæftningskvaliteten i træbearbejdning bestemmes af fem variabler, du kontrollerer, underlagstemperatur, limtemperatur, åbningstid, pelsvægt og tryk, hvor træets fugtindhold sidder stille bag dem alle.
Underlagets temperatur betyder mere, end de fleste operatører forventer. Koldt træ afkøler en tynd limperle næsten øjeblikkeligt: Under ca. 15 °C kollapser åbningstiden, og klæbemidlet flader over, før den anden flade når frem. At holde dele ved 18-25 °C om vinteren er ofte den billigste kvalitetsforbedring, der findes.
Limtemperaturen skal sidde inden for leverandørens vindue og inden for ca. ±5 °C fra midten af det. At køre varmere for at forbedre flowet fremskynder oxidationen, som viser sig som mørkning, en brændt lugt og et målbart tab af bindingsstyrke et par uger senere.
Åbningstiden skal være længere end den reelle samlingstid, ikke den ideelle. Hvis et panel skal køre fra applikatoren til pressen, skal du måle denne rejse og sammenligne den med den offentliggjorte åbningstid, og derefter justere pelsvægten eller vælge en længere åbningstid.
Coatvægt er angivet i gram pr. kvadratmeter for film og baner. For lidt producerer en udsultet, blank linje, der fejler ved lav belastning; for meget producerer squeeze-out, en svampet bindingslinje og synlig lim på det færdige ansigt. Tryk og ophold skal være lige nok til at væde begge overflader ensartet, så verificer, at valset er parallelt, og at rullerne er rigtige, fordi de faktorer, der påvirker bindingsstyrken er normalt mekaniske, før de er kemiske.
Træfugtighed og overfladetilstand lukker sløjfen. Ovntørret lager med 6-8 % fugtindhold opfører sig forudsigeligt, mens vådt eller grønt lager blinker til damp ved bindingslinjen. Støvede, olieholdige eller harpiksrige tropiske arter har brug for et frisk sand og nogle gange en primer, og eventuelle løse fibre på en MDF-kant vil trække væk med båndet.
 Brugerdefineret PA Polyamid Hot Melt Adhesive Web Brugerdefineret polyamid-klæbende mesh-film til beklædning, fodtøj, biler og møbellimning, med justerbar aktiveringstemperatur, gramvægt, maskemønster og rullebredde. Se produkt →
Almindelige problemer og hvordan man løser dem
De fleste hot melt fejl i træbearbejdning falder i fem mønstre, og hver enkelt har en mekanisk eller termisk årsag snarere end et mysterium i formuleringen.
| Symptom | Mest sandsynlig årsag | Praktisk løsning |
|---|---|---|
| Bond åbnes efter afkøling | Underlaget for koldt eller åben tid overskredet | Opvarm dele til 18-25 °C, forkort overførselsafstanden, øg pelsens vægt |
| Snoring og spindelvæv | For høj smeltetemperatur, dyse eller rulle for langt fra underlaget | Træd smeltetemperaturen ned i trin på 5 °C, luk mellemrummet, kontroller afskæringen |
| Udsultet, blank bindingslinje | For meget tryk presser klæbemiddel ud, eller lagvægten er for lav | Reducer rulle- eller pressetrykket, bekræft belægningsvægt og filmbasisvægt |
| Fejl efter måneder i et varmt rum | EVA kryber over dets blødgøringsområde | Skift til PA, PES eller en højere blødgøringsgrad for den komponent |
| Bobler, vabler eller skumdannelse | Fugt i finer eller panel, eller indespærret luft ved valset | Tør lager til et fugtindhold på 6-8 %, sænk nippen, tilsæt en kort forvarmning |
Ofte stillede spørgsmål
Er smeltelim stærk nok til træbearbejdning?
Ja til kantafbinding, laminering, finering og ikke-strukturel montage, men nej til en bærende struktursamling. En korrekt indstillet smeltebinding på en ren, tør træoverflade holder sig godt ved forskydning og afskalning under normale møbelbelastninger; hvad den ikke tåler er vedvarende varme, vedvarende afskalningsbelastning eller en udsultet bindingslinje. Hvis samlingen bærer strukturel belastning, skal du bruge en stiv tværbindende klæbemiddel eller en mekanisk fastgørelse i stedet.
Kan smeltelim bruges udendørs?
Standard EVA-kvaliteter er ikke egnede til vedvarende udendørs eksponering. Fugt, UV og sommeroverfladetemperaturer over blødgøringsområdet vil forårsage krybning og eventuel bindingssvigt. Til udendørs eller fugtig service kræves en højere ydeevne kemi og en fugtbestandig specifikation, og samlingen skal også beskyttes med design, maling eller en mekanisk fiksering.
Hvad er forskellen mellem hot melt film og hot melt granulat?
Granulat smeltes inde i maskinen og påføres som en perle eller en rullebelægning; film er forbelagt til en kontrolleret tykkelse og lægges blot mellem underlagene. Granulat koster mindre pr. kilogram og passer til højhastighedskantbånd, mens film giver en ensartet tør bindingslinje uden synlig lim, der presses ud, hvorfor det foretrækkes på finer og tynde dekorative overflader.
Hvor meget klæbemiddel har en træbearbejdningsbinding egentlig brug for?
Nok til at væde begge overflader helt uden at sulte linen, og ikke mere. For meget klæbemiddel er en langt mere almindelig fejl end for lidt, fordi det overskydende ikke har nogen steder at tage hen og bliver til squeeze-out, et svampet lag eller en synlig limlinje. Målet er en tynd, sammenhængende, let gennemskinnelig film over hele samlingsområdet. Spørg din leverandør om en anbefalet pelsvægt for dit nøjagtige substratpar, og bekræft det derefter med en skrælningstest i stedet for en visuel kontrol.
Hæfter smeltelim MDF, krydsfiner og spånplader?
Ja, forudsat at overfladen er ren, tør og fri for løse fibre. MDF- og spånpladekanter er porøse og trækker hurtigt varme ud af limen, så en lidt tungere pelsvægt og en kort opholdstid under tryk forbedrer normalt resultatet mærkbart sammenlignet med massivt træ.
At vælge en smelteklæber til træbearbejdning kommer ned til at matche tre ting: kemien til servicetemperaturen, leveringsformen til operationen og procesindstillingerne til den faktiske hastighed på din linje. EVA dækker størstedelen af indendørs møbelarbejde, PA håndterer den varme ende af serien, og PES- eller TPU-film og -væv giver dig den tynde, ensartede, opløsningsmiddelfrie bindingslinje, som finer og laminat efterspørger.
Fordi den samme polymer kan leveres som en film, en bane eller et pulver, er det værd at tjekke komplet udvalg af smeltelimfilm, væv og pulvere mod dit substratpar, før du slår dig fast på en specifikation, og beder om en prøve til at køre under dine egne presseindstillinger. Et kort forsøg med rigtige produktionsdele vil fortælle dig mere om åbningstid, pelsvægt og varmebestandighed end noget datablad alene.


Kontakt os