


Kort svar: du kan binde polypropylen (PP) med smelteklæber, men standard EVA-, PES- eller PA-produkter til generelle formål fejler normalt ikke ubehandlet PP. Den praktiske løsning er at bruge en polyolefin-baseret hot melt, tilføje en overfladebehandling såsom corona, flamme eller plasma, eller vælge en PP-kompatibel kvalitet fra starten. Denne vejledning forklarer, hvorfor PP opfører sig anderledes, hvordan man sammenligner klæbemiddelkemi, hvilke procesparametre der betyder noget, og hvordan man tester en kandidatlim, før den når produktionen.
Hvorfor polypropylen er et vanskeligt underlag til smelteklæbemidler
Polypropylen er vanskeligt at lime, fordi dets overfladeenergi er lavere end befugtningstærsklen for de fleste smelteklæbemidler. Ubehandlet PP måler typisk omkring 29 til 31 dyn/cm, mens mange EVA, PA og PES hot melts har brug for et substrat tættere på 35 til 38 dyn/cm for at sprede sig og danne en kontinuerlig bondline. PP er også upolært, så det tilbyder få polære grupper, som klæbemidlet kan interagere med. Dens høje krystallinitet forårsager hurtig omkrystallisation ved afkøling, hvilket begrænser polymerkædediffusion over grænsefladen. Tilsætningsstoffer såsom slipmidler, formslipmidler og stødmodificerende midler kan migrere til overfladen og skabe et svagt grænselag. Resultatet er ofte en binding, der ser acceptabel ud i starten, men som svigter efter varmeældning, fugtighed eller afskalning.
| Underlag | Ca. overfladeenergi (dyn/cm) | Befugtning med standard EVA, PA eller PES hot melt | Praktisk note |
|---|---|---|---|
| Polypropylen, ubehandlet | 29-31 | Dårlig | Kræver PP-kvalitet klæbemiddel eller overfladebehandling |
| Polyethylen, ubehandlet | 30-32 | Dårlig | Lignende lavenergiadfærd som PP |
| ABS | 38-42 | Godt | Almindelig smeltelimende substrat |
| PET | 41-44 | Godt | PES- og PA-baner binder godt |
| Aluminium, ren | 45 | Fremragende | Bruges ofte som varmespreder |
| Træ eller papir | 40-60 | Godt | Porøse overflader tilføjer mekanisk nøglering |
Hvilken smeltelimkemi binder sig faktisk til polypropylen?
Polyolefin-baserede hot melts giver den mest pålidelige ubehandlede PP-vedhæftning; PA og TPU kan fungere efter overfladebehandling, mens standard EVA og PES normalt er dårlige valg. Amorf poly alfa olefin, ofte kaldet APAO eller APO, er formuleret med en kemi, der ligner PP og kan fugte lavenergioverflader ud. Nogle reaktive polyurethan-hot melts fungerer også godt, men de hærder med fugt og opfører sig anderledes end traditionelle hot melts. PA hot melts tilbyder god varmebestandighed og fleksibilitet, men deres vedhæftning til ubehandlet PP er normalt i bedste fald rimelig. TPU hotmelts giver elasticitet og er nyttige til fleksible laminater, især når PP-overfladen er blevet aktiveret. PES og EVA er omkostningseffektive på polære underlag som PET, bomuld og papir, men de er ikke førstevalget til PP. Tabellen nedenfor opsummerer, hvordan almindelige kemier sammenlignes.
| Kemi | Ubehandlet PP | Efter corona, flamme eller plasma | Noter |
|---|---|---|---|
| APAO eller polyolefin | Godt | Fremragende | Designet til lavenergioverflader |
| PA, polyamid | Dårlig to fair | Godt | Godt heat resistance; flexible grades vary |
| PES, polyester | Dårlig | Fair til godt | Bruges ofte på PET, ikke PP |
| EVA | Dårlig | Fair | Lav pris, lav temperatur |
| TPU | Dårlig to fair | Godt | Elastisk, god til fleksible laminater |
| PUR, reaktiv | Fair til godt | Fremragende | Fugtkur, ikke en klassisk hot melt |
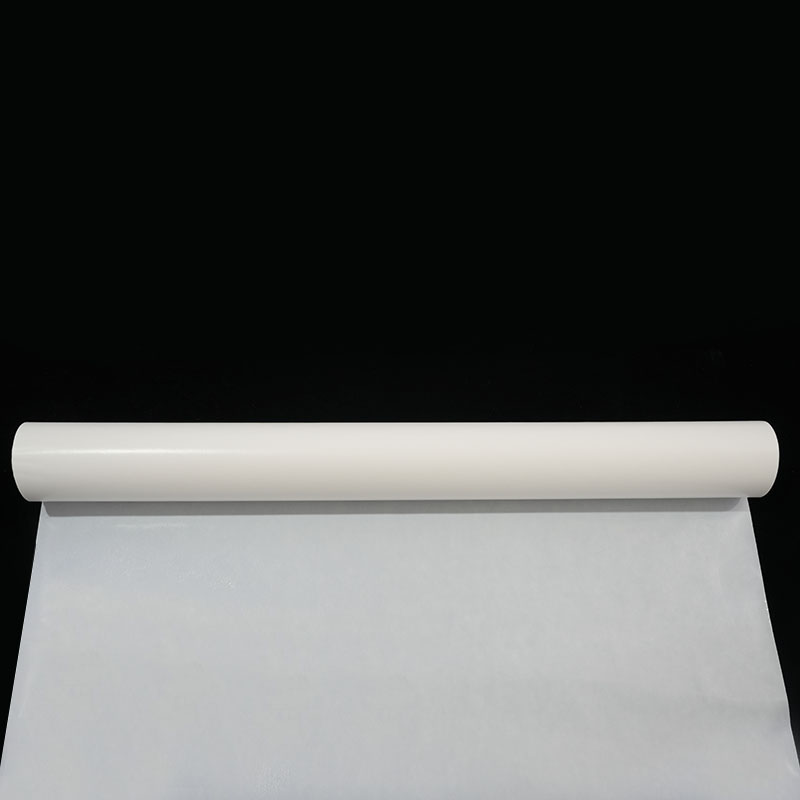
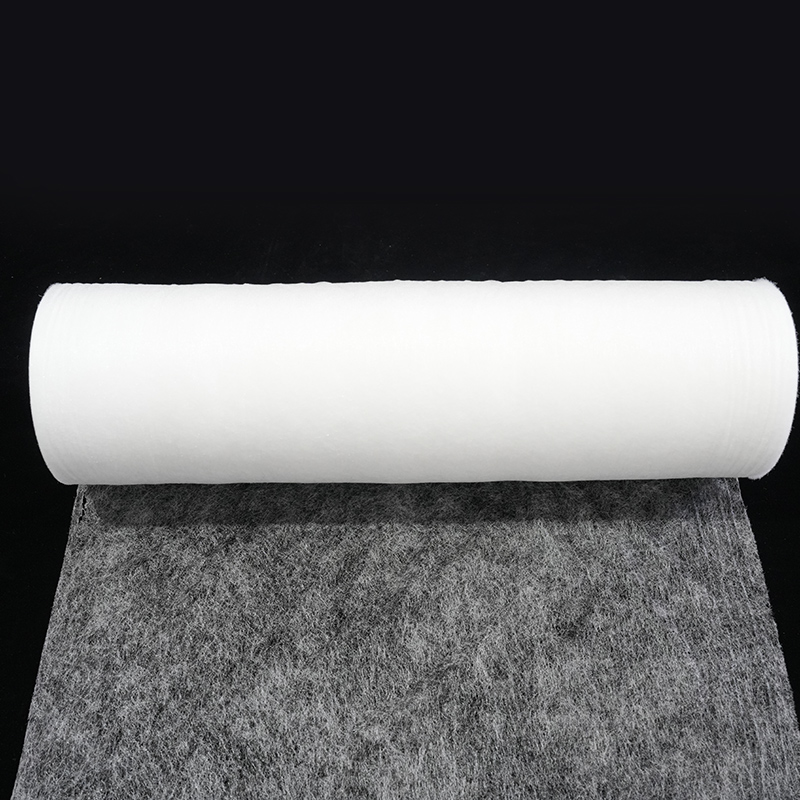
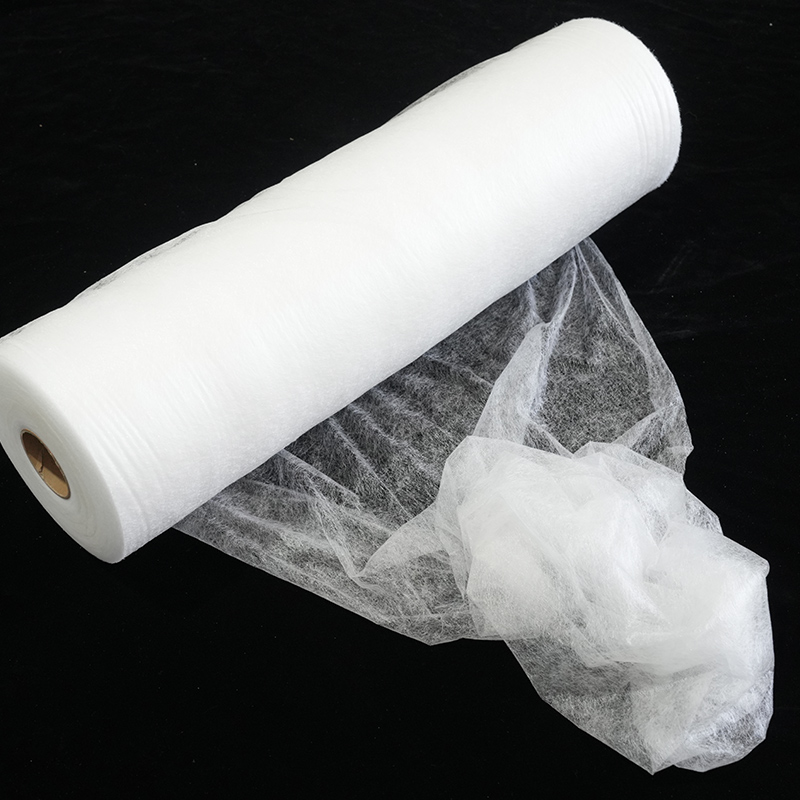
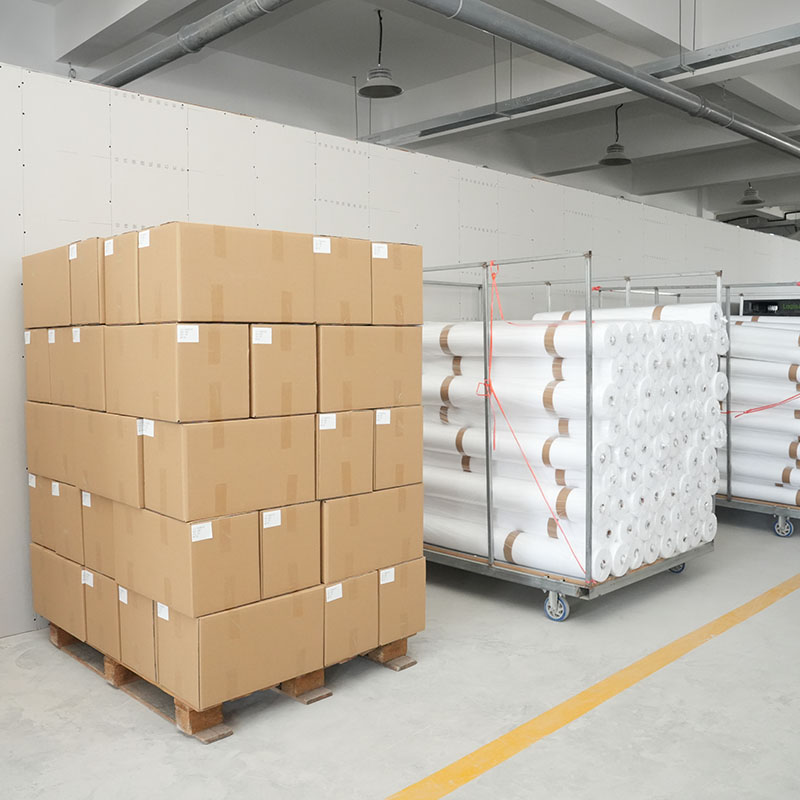 Whole-Roll PA Hot Melt Adhesive Web til varmebestandig limning Termoplastisk polyamidnet i helrulleform, der giver åndbarhed og vaskbarhed; velegnet til aktiverede PP-kompositter, der kræver varmebestandighed, fleksibilitet og ren automatiseret linjebehandling. Se produkt →
Ved PP-kompositproduktion kan en PA hotmelt-klæbebane fungere som et mellemliggende bindelag, når PP-overfladen er korrekt aktiveret, og linjen har tilstrækkelig kompression. Det er ikke en magisk løsning til ubehandlet PP, men den kan levere varmebestandighed, fleksibilitet og ren forarbejdning, når klæbekvaliteten og overfladeforberedelsen er afstemt efter applikationen.
Overfladebehandling og procesparametre, der gør PP-binding pålidelig
Overfladebehandling forbedrer ofte PP-vedhæftningen mere end at skifte fra en standard hot melt til en anden. Coronabehandling hæver overfladeenergien og introducerer polære grupper. Flammebehandling fungerer godt på tykkere PP-dele og kan integreres i en transportlinje. Plasmabehandling er præcis og velegnet til varmefølsomme eller komplekse former. Kemiske primere er en anden mulighed, men de tilføjer et tørretrin og kræver omhyggelig dækningskontrol. Efter behandling kan overfladen miste sin aktivering over tid, så limen bør påføres inden for det anbefalede vindue, ofte minutter til timer afhængig af opbevaringsforhold.
- Tjek overfladeenergi med en dyne pen før produktion. En aflæsning under 35 dyn/cm indikerer normalt, at behandlingen er utilstrækkelig eller er ældet.
- Kontroller limpåføringstemperaturen inden for leverandørens område. For lavt forårsager dårlig befugtning; for høj kan nedbryde polymeren og skabe røg eller lugt.
- Brug nok kompression til at skubbe smelten ind i overfladens mikrohulrum. Typisk nip-tryk for bane- og filmbinding er 0,2 til 0,6 MPa, men den korrekte værdi afhænger af underlagets stivhed og linjehastighed.
- Match åben tid til linjehastighed. Hvis klæberen flader over, før det andet substrat ankommer, falder vedhæftningen kraftigt, selvom kemien er korrekt.
- Afkøl under tryk, når det er muligt. PP leder varmen langsomt, så en kontrolleret kølesektion hjælper med at forhindre bindingsspænding og gennemlæsning.
Termisk stabilitet er også en del af procesvinduet. Hvis klæbemidlet sidder i smeltetanken i et langt skift, kan viskositet og farve ændre sig, og bindingen kan svækkes. En praktisk måde at kvalificere denne risiko på er at test den termiske stabilitet af smelteklæbebane i industrielle omgivelser før opskalering.
Matchende produktform til din polypropylen-bindingslinje
Den rigtige produktform til PP afhænger af dit underlags geometri, linjehastighed, og om bondline har brug for åndbarhed eller elasticitet. Hotmelt-film med slippapir giver præcis tykkelse og ren håndtering, som passer til flade laminater som PP-plade til stof eller skum. Hot melt væv er lettere og mere åndbart, hvilket gør det nyttigt til PP nonwovens, filtreringsmedier og bløde kompositmaterialer. Hotmelt-pulver kan drysses, dot-coates eller blandes i en formulering, som hjælper med uregelmæssige overflader og porøse underlag. Hver formular har afvejninger i omkostninger, proceskontrol og obligationsensartethed.
| Form | Typisk PP-bindingsscenarie | Fordele | Pas på |
|---|---|---|---|
| Film med slippapir | PP-ark til stof eller skum | Præcis tykkelse, ren håndtering | Højere omkostninger, kræver komprimering |
| Web | PP nonwoven eller skumlaminering | Åndbar, blød hånd, lav vægt | Tykkelsestolerance, klæbende vægtkontrol |
| Pulver | PP komposit med uregelmæssige overflader | Kan drysses, blandes eller prikkes | Støvkontrol, ensartethed |
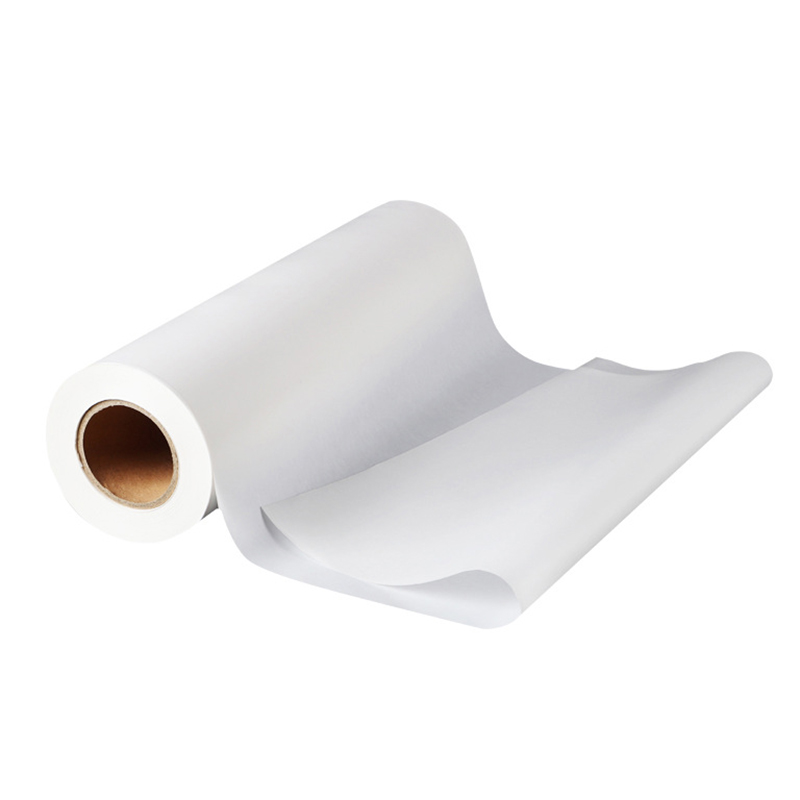 Elastisk TPU Hot Melt-klæbende film med slippapir Gennemsigtig termoplastisk polyurethanfilm med bagsidepapir, der giver elastisk, ensartet binding til flade laminater såsom PP-ark til stof, skum og fodtøjskomponenter. Se produkt →
En TPU hotmelt-klæbende film med bagsidepapir er en praktisk mulighed, når PP-samlingen har brug for elasticitet og en ren release liner til automatisk placering. Til applikationer, der kræver pulver i stedet for et kontinuerligt lag, kan et PES-hotmelt-klæbepulver overvejes efter bekræftelse af, at PP-overfladen er blevet aktiveret, og pulverkvaliteten er kompatibel med den krævede temperatur og vedhæftningsmål.
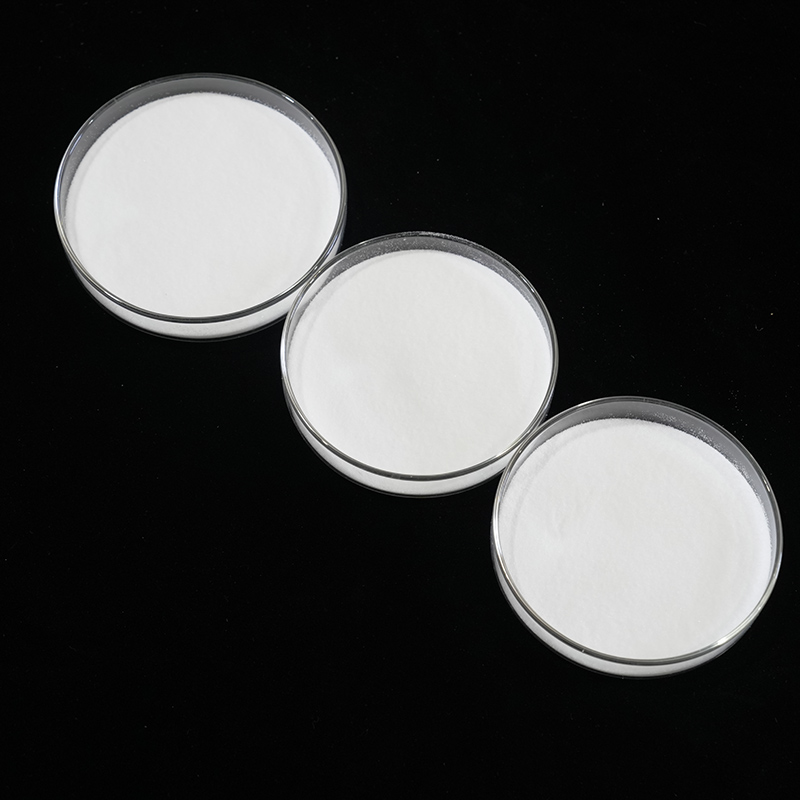 PES Hot Melt Adhesive Pulver til tekstil og industriel limning Hvidt copolyesterpulver til aktiveret PP og porøse substrater, der tilbyder vaskebestandighed og bred temperaturstabilitet på tværs af tekstiler, bilinteriør, fodtøj, filtrering og emballage. Se produkt →
Sådan testes og kvalificeres en smeltelim på PP
Kvalificering bør starte med en lille pilotkørsel, fordi leverandørdatablade sjældent fanger den nøjagtige PP-kvalitet, additiver og linjeforhold, du bruger. Begynd med et overfladeenergitjek, kør derefter et designet eksperiment, der varierer behandlingsniveau, limtemperatur, åbningstid og kompression. Målet er ikke kun at opnå en stærk indledende binding, men at forstå, hvordan bindingen opfører sig efter varme, fugt og mekanisk stress. Tabellen nedenfor viser test, der er praktiske til de fleste PP-limningsprojekter.
| Test | Hvad det fortæller dig | Typisk acceptfokus |
|---|---|---|
| T-peeling eller 180 graders peeling | Grænsefladeadhæsion og fleksibilitet | Skrælstyrke efter 24 timer og efter varmeældning |
| Skødeskæring | Klæbelinjens bæreevne | Styrke ved stuetemperatur og ved driftstemperatur |
| Varmeældning | Termisk stabilitet af klæbemiddel og underlag | Ingen delaminering efter 70°C eller 85°C eksponering |
| Fugtighed eller vand i blød | Fugtbestandighed og hydrolyserisiko | Beholdt styrke efter 48 til 168 timer |
| Termisk cykling | Stress fra ekspansionsmismatch | Ingen revner eller kantløft efter gentagne cyklusser |
Almindelige faldgruber og købsrisici
De fleste PP-bindingsfejl kommer fra underlaget eller processen, ikke fra klæbemidlet alene. Et datablad kan vise fremragende vedhæftning på en generisk polyolefin, men din PP kan indeholde talkum, glasfiber, flammehæmmer eller farvestof, der ændrer overfladekemi og varmeoverførsel. I automotive interiør komposit limning, for eksempel, er PP substrater ofte parret med stof eller skum, og kravene omfatter lav lugt, varmebestandighed og ensartet skrælningsstyrke. Bekræft altid den nøjagtige PP-kvalitet og additivpakning, før du låser et klæbemiddel fast.
- Valg af klæbemiddel alene efter temperatur. Smeltepunkt forudsiger ikke adhæsion til PP.
- Ignorerer overfladebehandlingens forfald. Behandlet PP kan miste aktivering under opbevaring eller lange ledningsstop.
- Bruger for lidt kompression. Hotmelt har brug for kontakttryk for at fugte en lavenergioverflade.
- Overser tykkelsestolerance. Ved film- og vævsbinding ændrer tykkelsesvariation varmeoverførslen og limspændingen.
- Forudsat at den ene batch matcher den næste. Spørg om parti-til-parti-viskositet, blødgøringspunkt og vedhæftningsdata.
- Glemte slutbrugsbetingelser. En binding, der består en skrælningstest ved stuetemperatur, kan fejle i et varmt bilinteriør eller en fugtig emballagelinje.
Når påføringen involverer synlige indvendige dele, skal du gennemgå underlaget og proceskravene tidligt med automotive interiør komposit limning use case i tankerne, fordi overfladebehandling, lugt og varmebestandighed normalt er mere kritiske dér end ved almindelig laminering.
Ofte stillede spørgsmål
Kan standard EVA smeltelim binde polypropylen?
Standard EVA smeltelim kan kun binde polypropylen, efter at PP-overfladen er blevet aktiveret, og selv da er bindingen normalt moderat. Ubehandlet PP har for lav overfladeenergi til, at typisk EVA kan væde ordentligt. Hvis du skal bruge EVA, skal du behandle overfladen og teste den nøjagtige PP-kvalitet før produktion.
Har du altid brug for overfladebehandling til PP?
Nej, men det afhænger af klæbemiddelkemien. Polyolefin-baserede hot melts er formuleret til at klæbe til lavenergioverflader og kan virke på ubehandlet PP. PA-, TPU-, PES- og EVA-hot melts har generelt behov for corona-, flamme-, plasma- eller primerbehandling for at opnå acceptabel vedhæftning.
Hvilken produktform er bedst til polypropylenbinding?
Film med slippapir er bedst til præcise, flade laminater. Web er bedre til åndbare eller bløde kompositter. Pulver fungerer godt til uregelmæssige overflader, prikbelægning eller blanding i en formulering. Der er ingen universel bedste form; beslutningen bør følge underlagets geometri, linjehastighed og påkrævet elasticitet.
Hvordan ved du, om en smeltelim holder på PP?
Kør et pilotforsøg med dit faktiske PP-substrat og linjeforhold. Mål overfladeenergi, skrælningsstyrke, lapforskydning, varmeældning og fugtbestandighed. Et leverandørdatablad er et udgangspunkt, ikke en kvalifikation. Bindingen skal stadig opfylde kravene efter den mest alvorlige temperatur- og fugteksponering, der forventes under brug.
Smeltlim til polypropylen handler mindre om at finde et enkelt universelt produkt og mere om matchende kemi, overfladeforberedelse, produktform og procesvindue. Hvis PP'en er ubehandlet, og klæbemidlet er en standard EVA- eller PES-kvalitet, er det sandsynligt, at den fejler. Hvis overfladen er aktiveret, og klæbemiddelkemien er kompatibel med lavenergisubstrater, kan PP-binding være gentagelig og produktionsvenlig. Start med en lille prøveperiode, mål de rigtige egenskaber, og hold procesvinduet under kontrol, før du forpligter dig til en fuldskalakørsel.


Kontakt os