


Luftbobler i smeltelim er ikke en kosmetisk defekt. De er en procesalarm, der normalt peger på en af tre grundlæggende årsager: termisk nedbrydning, fugtforurening eller mekanisk luftindfangning. At ignorere boblerne kan svække bindingen, øge stringing og forårsage dyr nedetid på automatiserede linjer. Bobler er den første synlige advarsel om, at klæbemidlet ikke længere er en ensartet smeltning.
De fleste produktionshold bemærker først, når de ser åbne sømme i en lamineret bane eller inkonsekvent belægningsvægt på en linje. jeg indvendig laminering af biler , kan den samme defekt forårsage synlige bobler under polstring. Den gode nyhed er, at hver årsag har et genkendeligt symptom og en ligetil løsning.
Hvad forårsager faktisk luftbobler i smeltelim?
Bobler i smeltelim kommer fra fire specifikke kilder: termisk nedbrydning, fugtfordampning, mekanisk luftindfangning og systemluftlækage. At identificere kilden er det første skridt mod en permanent rettelse, fordi hver trigger kræver en anden korrigerende handling.
Termisk nedbrydning er den mest almindelige årsag i industriel produktion. Hotmeltklæbemidler er termoplastiske, så de kan omsmelte, men hver polymer har et temperaturloft. EVA-baserede kvaliteter begynder at nedbrydes omkring 180°C, mens PA- og PES-kvaliteter tåler højere temperaturer, men stadig har en grænse. Når klæbemidlet bruger for lang tid over sin grænse, nedbrydes polymerkæder og frigiver små gasmolekyler. Disse molekyler danner fint skum inde i smelten og forvandler en glat, gennemsigtig perle til et uklart, trævlet flow.
| Årsag | Typisk symptom | Hovedrisiko |
|---|---|---|
| Overophedning / termisk nedbrydning | Fint kontinuerligt skum efter lang opholdstid | Svag bindingsstyrke, forkulning, dyseblokering |
| Fugtforurening | Sporadiske popper, nogle gange med damppletter | Dårlig vedhæftning, hydrolyse, udstyrskorrosion |
| Mekanisk luftindfangning | Store, runde bobler med jævne mellemrum | Bond-line hulrum, genbrugte luftlommer |
| System luftlækage / svigtende modul | Tilfældige bobler nær én dyse eller ved opstart | Inkonsekvent belægningsvægt, perlebrud |
Fugtforurening er den næstmest almindelige udløser. Smeltlime er ikke hygroskopisk på samme måde som polyurethan, men de absorberer stadig atmosfærisk fugt, når de udsættes. Hvis fodertragten efterlades åben i et fugtigt anlæg, kan der samles sig kondens på kolde røroverflader og derefter trækkes ind i smelten. Vand bliver til damp ved 100°C, hvilket producerer sporadiske bobler, der ligner termisk nedbrydning bemærkelsesværdigt.
Sådan diagnosticeres kilden til luftbobler
Du kan identificere kilden til luftbobler på cirka 20 minutter ved at se fem parametre: boblestørrelse, frekvens, position, temperatur og farve. En hurtig, struktureret observation forhindrer udvendig udskiftning af dele og peger direkte på den rigtige reparation.
- Registrer smeltetemperaturen. Hvis det er over limens maksimalt anbefalede område, skal du behandle overophedning som den første mistænkte.
- Observer bobler i tanken versus bobler ved dysen. Bobler i tanken tyder på overophedning eller fugt; bobler kun ved dysen tyder på mekanisk luftindfangning eller et svigtende modul.
- Tjek boblestørrelsen. Fint skum over et bredt område peger på termisk nedbrydning. Store, isolerede bobler peger på indespærret luft.
- Undersøg den klæbende farve. En gullig-brun smelte termisk nedbrydning; et hvidt eller uklart udseende kan indikere fugt eller usmeltet polymer.
- Sluk for omrøreren og vent. Hvis boblerne forsvinder, trak omrøring luft ind i smelten.
| Diagnostisk ledetråd | Overophedning | Fugt | Luftindfangning |
|---|---|---|---|
| Boble udseende | Fint kontinuerligt skum | Sporadisk singlepop | Store runde hulrum |
| Beliggenhed | Tank og nedstrøms | Ved tanken, første dyse | Ved dyse, bestemte stationer |
| Temperatur | Over anbefalet grænse | Normal | Normal |
| Farve af smelte | Mørkere end normalt | Lad skyet | Normal |
| Skift under omrøring | Værre | Minimal | Stiger |
Hos diagnosticere før reparation sparer penge. Hvis man sænker temperaturer og boblerne forsvinder, var problemet termisk. Hvis boblerne forbliver, er problemet fysisk: indespærret luft eller et slidt modul, der skal udskiftes.
Root-Cause Forebyggelse og rettelser
Når du har identificeret kilden, skal du anvende en målrettet løsning: sænk temperatur, tør foderet, rengør pistolen eller servicer pumpesystemet. Ordren har betydning, for en temperaturjustering tager sekunder, mens en moduludskiftning koster tid og penge.
Overophedning og termisk nedbrydning
Tjek forarbejdningsområdet på produktdatabladet, ikke det generelle område for smelteklæbemidler. EVA lavtemperaturkvaliteter har et lavere loft end PA eller PES. Indstil tankvarmeren under den øvre grænse, og hold opholdstiden kort. Klæbemiddel, der bliver bagt inde i tanken natten over, nedbrydes næste morgen. En praktisk vane er at rense tanken ved slutningen af hvert skift og køre den laveste temperatur, der stadig giver en ren perle.
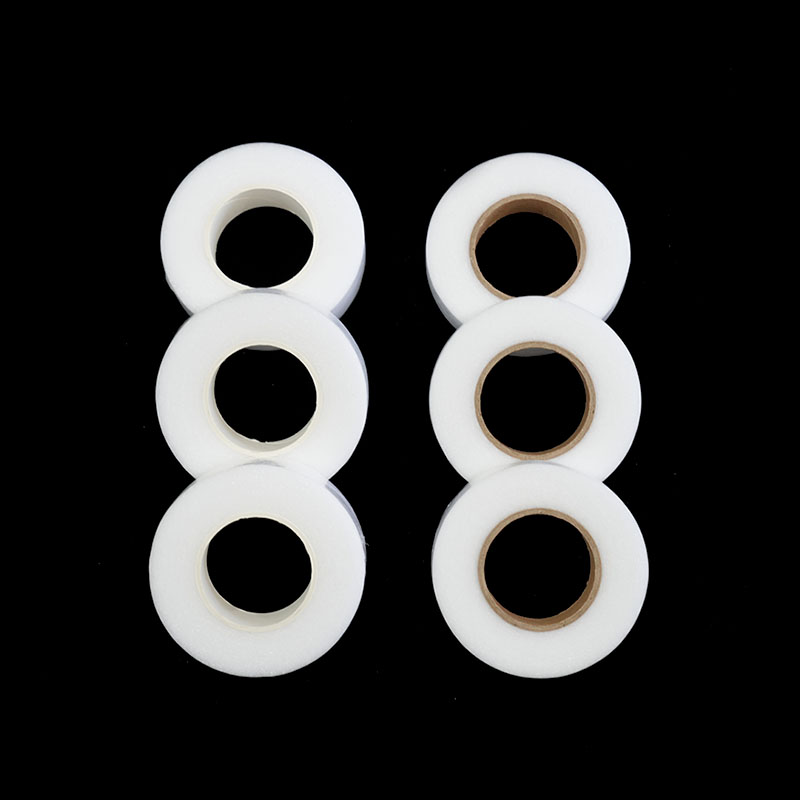
Hvis du behandler smelteklæbende film med bagsidepapir, skal du holde materialet ved stuetemperatur, før det lægges i. Bagsidepapiret hjælper filmen med at fremføre jævnt og beskyttet den klæbende overflade, så det også reducerer chancen for at trække fine partikler ind i smelten.
 PES Hot Melt-klæbende film med bagsidepapir til fugtkontrol Denne film forbliver hurtigt ved stuetemperatur og smelter for stærk vedhæftning, mens bagsidepapiret beskytter den klæbende overflade mod fugt og hjælper med at forhindre spyt og spring under forarbejdningen. Se produkt →
Fugtforurening
Opbevar selvklæbende ruller og pulvere i deres originale forseglede emballage. Åbn først materialet, når linjen er klar. Luk tragtens låg mellem genopfyldningerne, og kontrollerer fødekanalen for våde områder. Hvis du ser spyt eller lejlighedsvis store spring, er fugt den primære mistænkte. Rengør tanken og inspicér alle overflader i nærheden af foderområdet.
Luftindfangning og systemlækager
Luft kan komme ind gennem smelten, og den kan også komme ind gennem maskinen. Hvis tankniveauet er for lavt, kan pumpens indløb trække en hvirvel. Hvis slanger, koblinger eller filtre er slidte, kan systemet trække den omgivende luft. I automatiserede linjer skal du kontrollere modultætningerne og dysespidserne. En simpel lækagetest med en håndholdt luftstrømsdetektor afslører ofte kilden inden for få minutter.
Ændrer klæbemiddeltype boblerisikoen?
Ja. EVA-, PA-, PES- og TPU-kvaliteter adskiller sig i termisk stabilitet, fugtfølsomhed og behandlingsvinduer, så boblerisikoen ændrer sig med basispolymeren. At vælge det rigtige materiale til maskinen og miljøet er lige så vigtigt som at tune processen.
EVA-klæbemidler er de nemmeste at behandle, men de mest følsomme over for overophedning. PA-klæbemidler giver bedre varmebestandighed, men absorberer fugt hurtigt fra luften. PES-film giver et afbalanceret sæt egenskaber til industriel binding: højt smeltepunkt, stærk vedhæftning til tekstiler og plast og en ren bindingslinje. Tykelsen af smeltelimbanen har også betydning, fordi en tykkere bane ændrer smeltevolumenet og køleprofilen. Få mere at vide om hvordan tykkelsen af smeltelimbanen påvirker limningsydelsen .
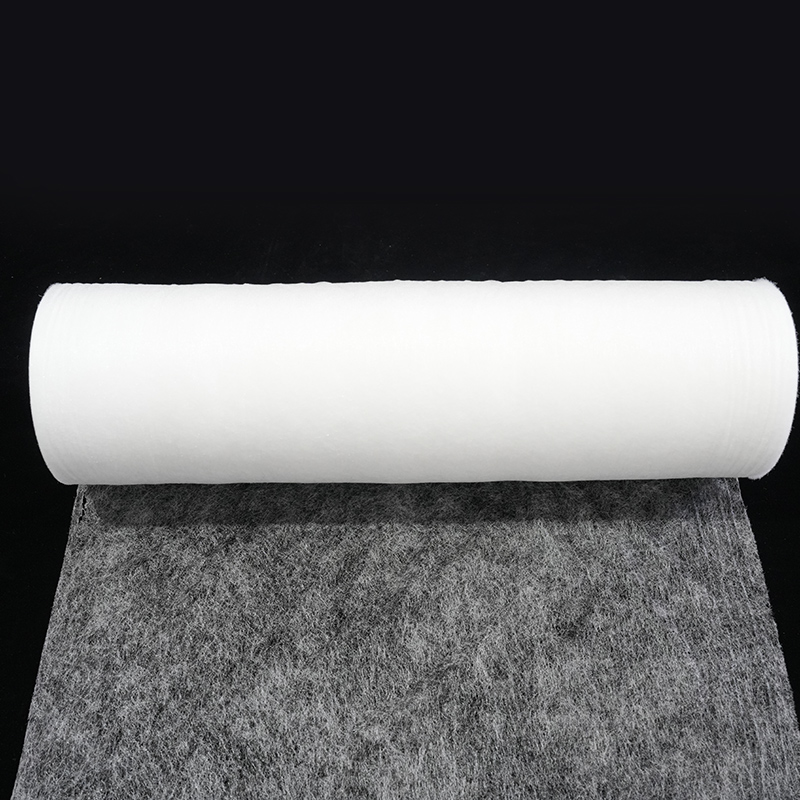
TPU-kvaliteter er forskellige. Den elastiske TPU hotmelt-klæbende film med bagsidepapir er bygget til fleksibilitet, stræk og restitution. Dens lavere behandlingstemperaturområde betyder mindre risiko for termisk nedbrydning, hvilket gør den til et stærkt valg til fleksible automobil- eller beklædningsdele.
 Elastik TPU Hot Melt-klæbende film med bagsidepapir Tilbyder fleksibilitet og stræk, denne TPU film binder godt på buede eller bevægelige dele. Dens lavere smelteområde reducerer risikoen for termisk nedbrydning, hvilket gør den ideel til bil- og beklædningsapplikationer. Se produkt →
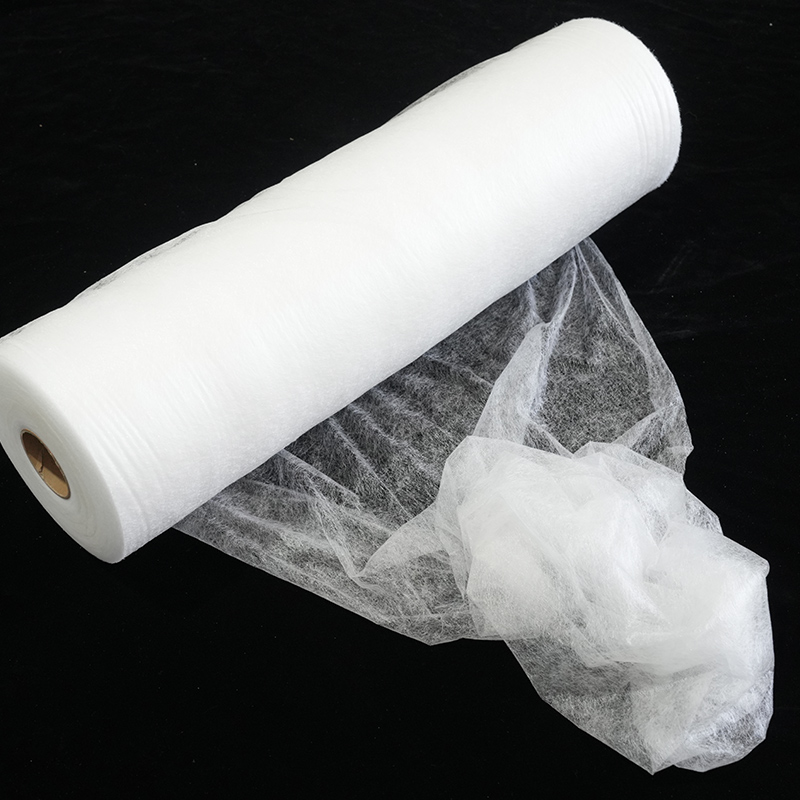
Pulverprodukter opfører sig anderledes igen. Når du bruger PES smeltelimpulver, føres materialet ind i en spredemaskine eller screenprinter i stedet for en smeltetank. Fugt og ovntemperatur er de vigtigste variabler, og pulverbedet giver dig en bredere kontrolmargin.
 PES Hot Melt Adhesive Pulver til pulverlakeringsprocesser Dette pulver er formuleret til scatter-maskiner og screenprintere, hvilket giver en ensartet limning på tekstiler og andre substrater. Det hærder hurtigt og modstår brede temperaturområder, men kræver omhyggelig fugt- og opholdsstyring. Se produkt →
| Polymer | Smeltepunktområde | Hovedboblerisiko | Bedste måde at kontrollere |
|---|---|---|---|
| EVA | 60-100°C | Overophedning og char | Hold tanktemperaturen lav, brug friskt materiale |
| PA | 90-160°C | Fugt absorption | Sælopbevaring, tørfodersystem |
| PES | 100-160°C | Overophedning hvis opholdstiden er lang | Kort opholdstid, ren dyse |
| TPU | 90-150°C | Mekanisk luftindfangning | Kontroller modultætninger og tankniveau |
Ofte stillede spørgsmål
Hvorfor opstår der luftbobler, efter at limen har været i tanken i lang tid?
Lang opholdstid er den mest almindelige årsag. Selvom tanken er indstillet til den rigtige temperatur, nedbryder ilt i luften polymeren over tid og frigiver gas. Brug den laveste acceptabel temperatur, planlæg produktionen omkring materialets levetid, og rengør tanken ved slutningen af hvert skift.
Formindsker bobler bindingsstyrken eller er de kun kosmetiske?
De reducerer styrke. Luft i bindingsledningen fungerer som et hulrum, ikke et fyldstof. Når klæbemidlet afkøles, bliver gaslommer til pletter uden vedhæftning. Under stress starter revner ved disse hulrum. For højhastighedsstrækninger forårsager bobler også klæbebånd og inkonsekvent dækning.
Kan fugt virkelig skabe bobler i et hot melt system?
Ja. Vand bliver til damp ved 100°C. Selv en lille mængde kondens i tanken eller på fødekanalen vil skabe sporadiske bobler. Hold låg lukket, opbevar materiale i forseglet form, og rense systemet, hvis du har mistanke om fugt.
Skal jeg skifte selvklæbende produkt, hvis der bliver ved med at dukke bobler op?
Ikke før du har udelukket procesproblemer. De fleste bobleproblemer er procesrelaterede, ikke materielle defekter. Hvis du bruger smeltelim eller pulver, skal du kontrollere produktdatabladet for det anbefalede behandlingsområde. Hvis rækkevidden er langt fra maskinens driftspunkt, kan en anden grad hjælpe.
Luftbobler i smeltelim er et signal, ikke et uheld. Tjek først temperaturer, udelukk derefter fugt, og inspicér derefter det mekaniske system. De fleste planter eliminerer defekten i et enkelt skift, når kilden er identificeret. Hvis problemet fortsætter, skal du gennemgå materialevalget og bede leverandøren om behandlingssupport.


Kontakt os